 Les assemblages rivetés 80 à 90 % des fixations structurelles d’un avion métallique. Par conséquent, les rivets et le rivetage occuperont une grande partie de votre temps pendant la construction d’un avion en tôle de construction amateur. Cet article examine les rivets pleins AN courants que nous utilisons presque exclusivement dans nos applications de rivets pleins.
POURQUOI DES RIVETS ?
Les alliages d’aluminium dans les assemblages ne se prêtent pas facilement à des méthodes de raccordement telles que le collage, le soudage ou d’autres méthodes d’assemblage ; par conséquent, les rivets constituent le dispositif de fixation le plus intéressant. Les rivets sont légers, alliage d’aluminium 2117-T4, résistants, 26 000 psi en cisaillement et 38 000 psi en résistance à la traction, résistants à la corrosion, alliage d’aluminium, et se façonnent ou se posent facilement, bien qu’un certain degré d’habileté et de soin soit nécessaire lors de la pose ; un groupe de rivets correctement posés présente une apparence agréable.
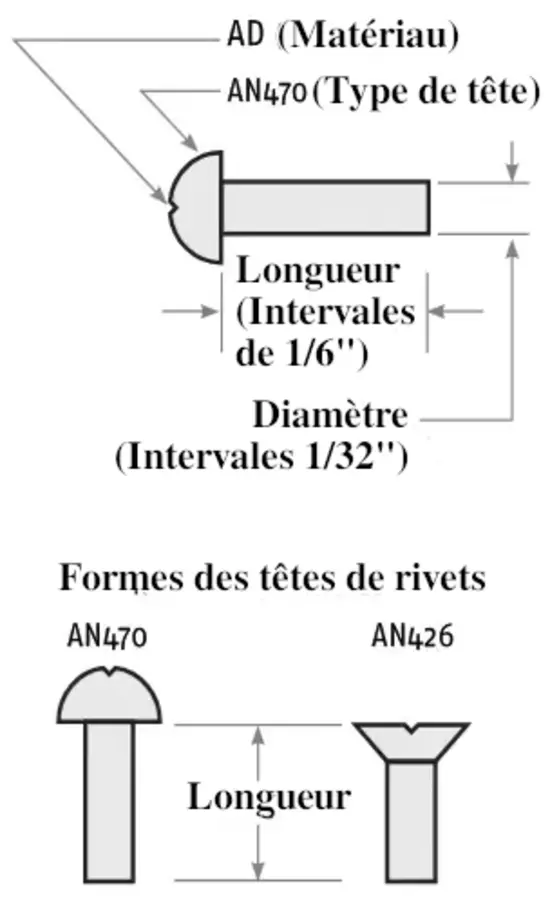 Les rivets sont identifiés par une nomenclature standard qui permet de reconnaître immédiatement le rivet. Dans la désignation AN470AD4-5 :
- Les lettres AN nous indiquent que le rivet est fabriqué selon la spécification de l’armée et de la marine ;
- Le nombre 470 désigne une tête universelle, ou semi-ronde ;
- AD nous indique que le matériau du rivet est un alliage 2117-T4 ;
- Le 4 indique que le diamètre du rivet est de 4/32" (ou 1/8") ;
- Et enfin, le -5 montre que la tige du rivet mesure 5/16" de long.
POSE DE RIVETS PLEINS
Les rivets pleins sont posés ou façonnés en appliquant une série de coups de marteau sur la tête usine du rivet.. fabriquée en usine, tout en tenant une bouterolle, ou une masse de métal, contre l’extrémité de pose du rivet ou tête atelier. C’est la tête évasée créée à l’arrière du rivet… parfois appelée également la tête de chantier.
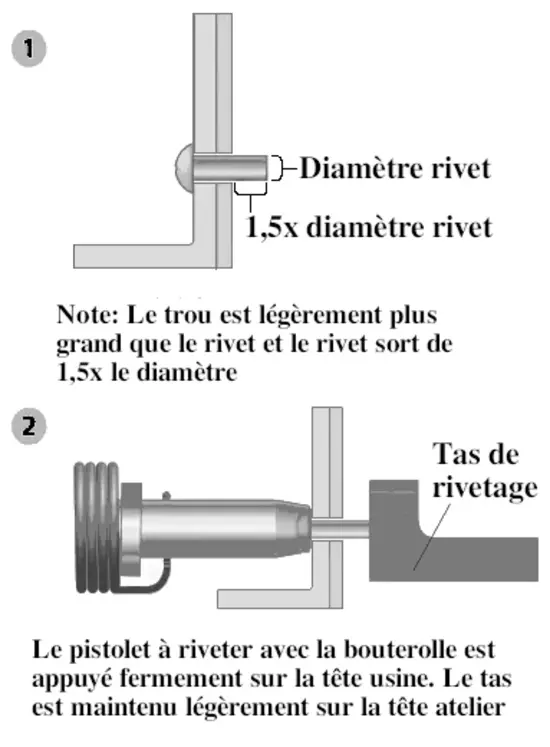 Pendant ces coups, le rivet gonfle d’abord pour remplir le trou qui l’entoure, puis sa tige se déforme et s’évase pour former la tête de chantier, ou tête de pose. Une variante de la pose d’un rivet comprend une procédure de « rivetage à l’envers », où les coups de marteau sont appliqués sur la tige du rivet et où la bouterolle est tenue contre la tête usine. Un pistolet à riveter sert à appliquer l’action du marteau.
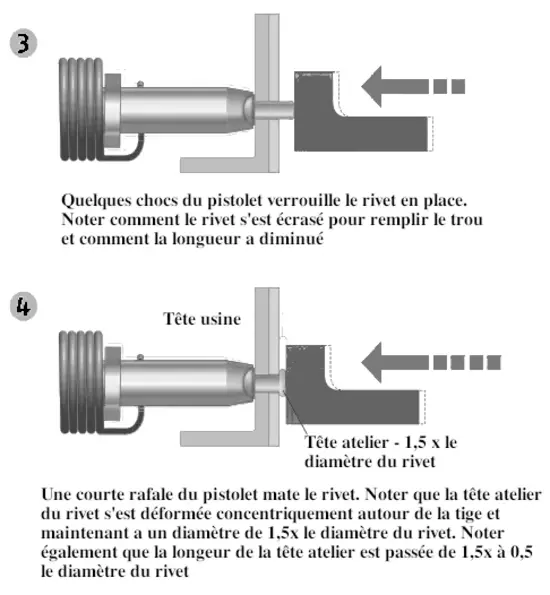
Dans la série de croquis ci-dessous, le rivet est placé dans le trou préparé de l’assemblage des matériaux. Ensuite, le pistolet à riveter, muni de l’embout adapté, est placé fermement contre la tête usine du rivet et maintenu ainsi. Le tas de rivetage est placée contre la tige du rivet. Puis le pistolet à riveter est actionné pour marteler ou façonner le rivet.

L’opération est simple, mais il faut du temps et de la patience pour atteindre le stade de l’artisan dans la pose des rivets. Au début, actionnez seulement légèrement la gâchette du pistolet pour donner quelques petits coups afin de commencer le processus de pose. Cette action légère initiale fera gonfler la tige du rivet jusqu’aux dimensions du trou et commencera l’action de pose ou d’évasement de l’extrémité de la tige. Une fois que ces petits coups ont préparé le terrain, augmentez la pression sur la gâchette pour terminer le processus de pose.
L’EXPÉRIENCE VOUS APPRENDRA À OBSERVER CE QUI SUIT :
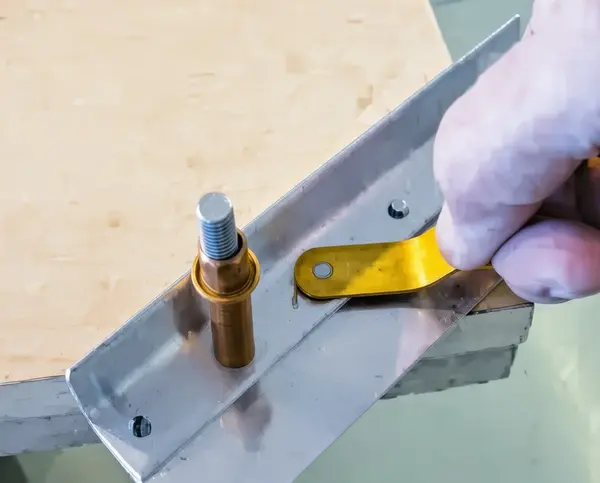
 Serrez toujours vos pièces afin qu’elles ne bougent pas pendant le processus. Si nécessaire, demandez à un assistant de tenir le matériau pendant que vous rivetez. Si vous travaillez sur un composant plus grand, comme une aile d’avion, la masse du composant suffira à empêcher la pièce de bouger, et vous pourrez travailler d’un côté pendant que votre assistant travaille du côté opposé.
- Tenez fermement le pistolet à riveter et l’embout contre la tête d’origine, sans les laisser s’en éloigner.
- Amenez le tas de rivetage contre la pièce pendant que vous actionnez le pistolet. Le pistolet devrait rester immobile ; le tas de rivetage se déplace avec la tige du rivet vers le matériau de travail à mesure que le rivet est posé.
- Assurez-vous d’adopter la posture corporelle la plus favorable pour l’opération. Si vous vous penchez ou vous étirez trop loin, votre prise sur le pistolet et sa stabilité en position seront dégradées.
- Entraînez-vous ! Pour développer vos compétences en rivetage, mettez en place une routine d’entraînement consistant à poser 20 rivets dans une chute de matériau, 10 jours de suite. Vous serez étonné de la compétence que vous développerez.
- Enfin, inspectez chaque rivet après sa pose. Utilisez une jauge à rivets et évaluez votre propre travail.
RIVETS DÉFECTUEUX
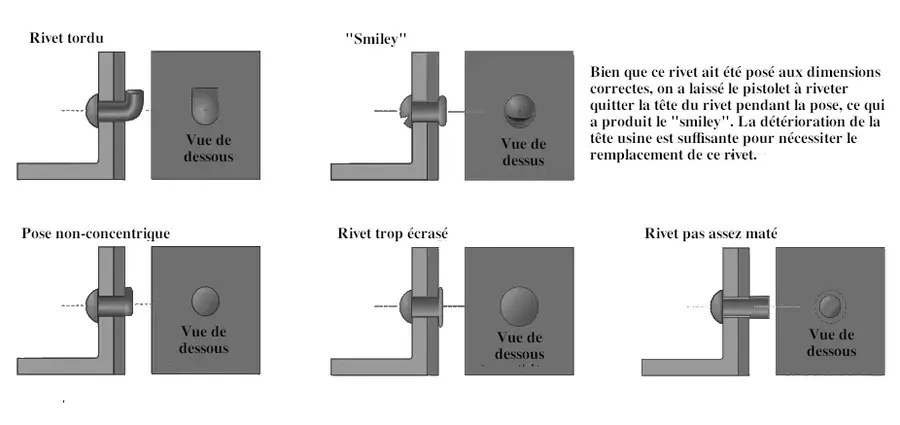
Quand les rivets sont-ils bons et quand doivent-ils être remplacés ? Voici cinq erreurs courantes de rivetage.
Rivet tordu.
La longueur du rivet est importante. Si la partie de la tige du rivet qui dépasse du matériau avant la pose est supérieure à 1,5 fois le diamètre du rivet, le rivet aura tendance à se « renverser ». Sur le croquis, la tige du rivet ne s’est pas évasée concentriquement, mais s’est pliée ou renversée. Si le trou dans le matériau est considérablement plus grand que le diamètre du rivet, le rivet aura également tendance à se renverser.
Un rivet renversé doit toujours être remplacé. La tête de pose ne donne pas au rivet la résistance exigée par la conception.
Pose non concentrique.
Si le tas de rivetage est mal appliqué au centre du rivet et a permis au rivet d’être poussé d’un côté de son axe central, la partie étroite de la tête de pose n’offrira pas à l’assemblage la résistance nécessaire. Sur le croquis, vous pouvez voir que, bien que la tête de pose soit correctement formée, elle n’est pas centrée sur la tige du rivet.
Un rivet non concentrique ressemble beaucoup à un rivet renversé, en ce qu’il ne fournit pas à l’assemblage la résistance prévue par la conception. Comme le rivet renversé, il devrait aussi être remplacé.
Rivet "smiley".
Lorsqu’on pose un rivet universel, à tête ronde, si l’on laisse le pistolet à riveter s’écarter de la tête d’origine du rivet, il frappera le rivet hors centre au coup suivant. Cela entaillera la tête du rivet, laissant le « visage souriant » révélateur. Vous devrez évaluer si le dommage à la tête du rivet est assez grave et assez laid pour justifier son remplacement. Évaluer la résistance du rivet demande une appréciation subjective. Demandez-vous dans quelle mesure le dommage à la tête d’origine du rivet réduit sa résistance.
De toute évidence, si l’entaille en forme de sourire est mineure et ne coupe pas sérieusement la tête, vous pouvez décider que cela va. Cependant, si la tête est sérieusement entaillée et que le rivet est visiblement détérioré, il devrait être remplacé.
Rivet trop écrasé.
 Si vous écrasez trop un rivet, vous dépasserez le diamètre prescrit de la tête de pose et réduirez aussi la hauteur de cette tête. Un rivet trop écrasé réduit quelque peu la résistance de l’assemblage, mais le plus grand danger est la déformation des tôles plus minces du joint lorsqu’on écrase trop le rivet. En plus, c’est laid !
La question de savoir s’il faut remplacer un rivet trop écrasé est aussi subjective. La résistance de ce rivet défectueux est légèrement réduite, et la décision dépendra de votre capacité à le remplacer par un rivet correctement posé. Dans bien des cas, un rivet de remplacement est plus difficile à poser correctement qu’un rivet d’origine. C’est donc à vous de décider. Il suffit de dire que si le rivet est d’apparence acceptable, il vaut probablement mieux le laisser en place que le remplacer.
Rivet insuffisamment écrasé.
les rivets insuffisamment posés réduisent considérablement la résistance de l’assemblage. La bonne nouvelle est qu’un rivet insuffisamment posé peut facilement être corrigé par un matage supplémentaire.
RETRAIT DES RIVETS DÉFECTUEUX
Pour retirer un rivet défectueux, suivez ces étapes :
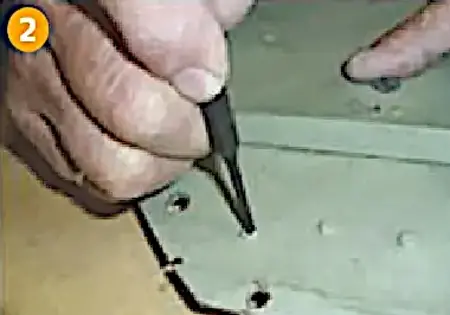
- Percez un trou de la même taille que l’original dans la tête du rivet, en utilisant l’empreinte du rivet pour aider à localiser le centre. Percez uniquement la tête, qu’elle soit universelle ou affleurante.
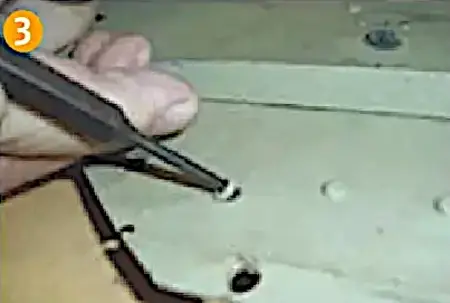
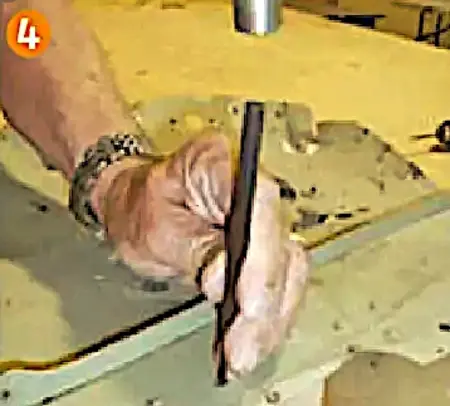
- Insérez un chasse-goupille dans le trou et faites levier pour retirer la tête.
- Soutenez le matériau par l’arrière et, à l’aide du chasse-goupille, chassez le reste de la tige du rivet.
- Remplacez le rivet par un rivet de même taille et de même type que le rivet d’origine, à condition que le trou n’ait pas été agrandi.

RÉSUMÉ D’UNE EXPÉRIENCE DE RIVETAGE
- Percez et préparez un trou du bon diamètre dans les matériaux à assembler.
- Insérez un rivet et vérifiez visuellement, ou à l’aide d’une jauge, que la longueur appropriée, soit 1,5 fois le diamètre, dépasse du matériau.
- Serrez ou tenez le matériau de façon qu’il soit fermement maintenu.
- Commencez l’opération de pose en tenant fermement le pistolet contre la tête usine du rivet, en plaçant légèrement le tas de rivetage contre la tige ou la tête atelier du rivet, puis en actionnant le pistolet pour donner quelques coups afin d’aider le rivet à gonfler.
- Augmentez la pression sur la gâchette, en rapprochant le tas de rivetage du matériau pendant que le rivet est posé.
- Si vous rivetez un assemblage comportant un matériau mince, veillez à ne pas trop écraser le rivet et à ne pas déformer le matériau.
- Inspectez et vérifiez votre rivet pour voir s’il satisfait à vos critères rigoureux.