
Utiliser un fil ou un clou rougi pour faire un trou de boulon dans une structure en bois d’avion n’est guère une bonne pratique. Pourtant, croyez-le ou non, au moins un constructeur y a eu recours comme solution désespérée pour faire un trou de boulon dans une zone inaccessible à une perceuse. De telles techniques étaient peut-être courantes pour fabriquer des fiacres et des calèches mais, dans la construction d’un avion, certains d’entre nous ont déjà assez de mal à percer des trous ronds avec une perceuse moderne, dont le foret rond tourne avec précision autour de son propre axe, sans avoir à recourir à de telles pratiques primitives.
Je suppose que tout le monde se rend compte que les trous de boulon, en particulier ceux des éléments structurels primaires, exigent des tolérances serrées. Un bon travail de perçage ou d’alésage dans la construction aéronautique exige des trous ronds, coupés proprement, aux dimensions exactes et percés perpendiculairement (à angle droit) aux surfaces (voir figure 1), afin d’assurer un contact d’appui complet pour la tête et le fût du boulon. Lorsqu’une surface est oblique, une rondelle en coin doit être fabriquée et utilisée (voir figure 2).
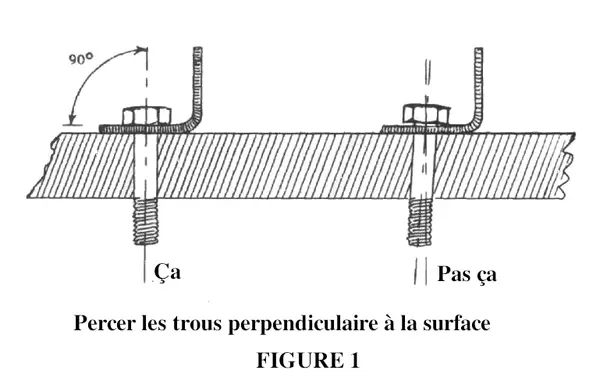
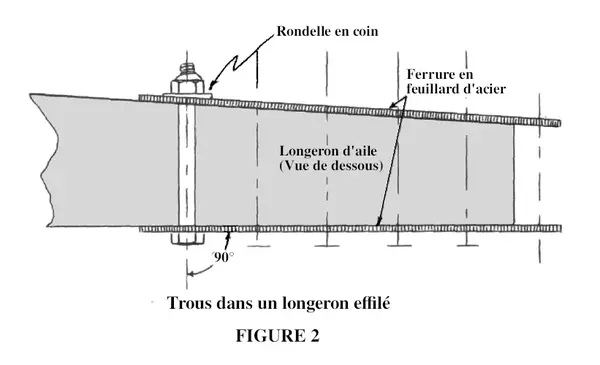 Les trous doivent être assez ajustés pour que de légers coups de maillet soient nécessaires pour insérer le boulon.
Malheureusement, une fois qu’un boulon est installé, il n’y a vraiment aucun moyen de déterminer si le perçage a été bien ou mal fait. S’il a été mal fait, cela pourrait présenter un réel danger. Personne ne le saura en regardant simplement le boulon installé, alors, devinez qui s’en inquiétera plus tard ?
Si le trou a été mal percé ou alésé trop grand, vous savez que le matériau ne fournira pas cet appui essentiel dont il a besoin. Et inutile d’essayer de vous leurrer. Serrer fortement l’écrou pour compenser un ajustement lâche ne fera pas disparaître le problème.
Une grande part de la responsabilité des trous trop grands et irréguliers peut être attribuée à des forets mal affûtés. Les forets hélicoïdaux doivent être affûtés à la machine, ou au moins avec l’aide d’un dispositif mécanique quelconque. En revanche, si vous avez des trous critiques à aléser, comme pour les ferrures d’aile, il vaudrait la peine d’acheter un foret neuf spécialement pour ce travail. Bien que presque tout le monde puisse devenir assez habile à affûter ses propres forets hélicoïdaux à la main, cela demande beaucoup de pratique, surtout pour les petites tailles. Quoi qu’il en soit, un foret neuf fait pencher les chances en votre faveur.
Que faire si vous constatez que le trou que vous avez percé est légèrement trop grand ou allongé ? Je suppose que la meilleure solution est de fabriquer une nouvelle pièce. Si le problème concerne un longeron, dont la fabrication demande beaucoup de temps et coûte cher, la réticence du constructeur à en fabriquer un autre est tout à fait compréhensible. Si, pour une raison quelconque, vous estimez qu’il n’est pas pratique de fabriquer une nouvelle pièce, pourquoi ne pas d’abord obtenir un avis impartial sur la situation ? Demandez conseil à un expert, au concepteur avant de percer ou d’aléser le trou pour y installer le boulon de taille supérieure. Agrandir le trou est parfois une solution logique et utile, mais des éléments comme la distance au bord et les dégagements, par exemple, doivent être soigneusement pris en considération pour déterminer si une telle solution est même possible.
PERÇAGE DE TROUS PROFONDS AVEC UNE PERCEUSE À MAIN
Un autre problème connexe, et tout aussi sérieux, est celui d’un trou agrandi à l’intérieur parce qu’un élément structurel a été mal percé des deux côtés. Quelques exemples de cette situation sont illustrés à la figure 3.
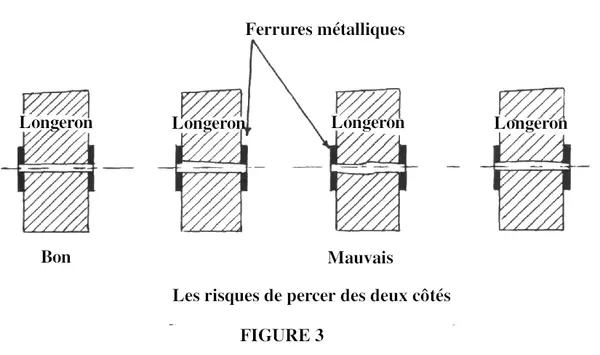
Le problème de perçage consiste ici à maintenir la perceuse à angle droit par rapport à la surface. La nécessité d’un alignement correct du trou devient particulièrement importante lorsque le trou est destiné à la fixation de ferrures identiques de chaque côté d’un longeron.
Il faut comprendre que la figure 3 ne montre le problème que dans une dimension. Il peut se produire dans n’importe laquelle des autres dimensions si une perceuse tenue à la main n’est pas parfaitement alignée pendant le perçage. Percer des deux côtés n’est généralement pas une pratique fructueuse, car il est très probable que les trous ne se rejoignent pas au centre. Les tentatives ultérieures d’alignement ne feront qu’agrandir la zone intérieure du trou et affaiblir toute la fixation en réduisant la surface d’appui du bois contre le boulon.
Si vous n’avez pas d’autre choix que de percer des deux côtés avec une perceuse à main, procédez lentement et soigneusement. Essayez de commencer par un petit trou pilote pour établir l’alignement initial. De légères corrections sont alors possibles avant le perçage final aux dimensions exactes.
Que pouvez-vous faire d’autre ? La réponse évidente est de trouver une perceuse à colonne et de mettre le longeron à niveau et de le fixer dans un gabarit sur la perceuse à colonne pour percer les trous critiques. Il existe aussi d’autres aides. L’utilisation d’un bloc de perçage ou d’une petite équerre pour vérifier l’alignement de la perceuse à main est utile, mais ce sont, au mieux, des techniques assez bonnes et elles ne peuvent rivaliser avec la précision de la perceuse à colonne. À quoi d’autre faut-il faire attention quand on perce avec une perceuse à main ? Eh bien, assurez-vous que votre pièce est soutenue de l’autre côté par un blocage solide, surtout si le travail est effectué en place sur l’avion. C’est vraiment important, car rien n’est plus affreux que de voir des fibres de bois arrachées autour d’un trou par ailleurs bien fait, parce que le foret a débouché de l’autre côté de la pièce.
TRAVAILLER AVEC LA PERCEUSE À COLONNE
Le perçage de trous peut aussi être dangereux. Les petites pièces, en particulier les pièces métalliques, à percer sur la perceuse à colonne doivent être fixées à la table de la perceuse pour éviter qu’elles ne tournent brusquement et violemment. Ne tenez jamais de petites pièces à la main, car très souvent, lorsque le foret débouche, il peut se coincer ou « mordre ». Si cela se produit et que la pièce n’est pas fixée, le tout tournera comme un hachoir à viande en furie et pourrait bien… faire exactement cela !
Lors du perçage de petites ferrures, il est généralement plus rapide et préférable de les placer sur une planche et de les bloquer ou de les caler avec des clous. Bien sûr, rien ne vaut les serre-joints en C pour faire le même travail. Essayez de serrer ou de fixer votre pièce aussi près que possible du foret. C’est une mesure de sécurité qui s’applique tout autant aux vieux professionnels, qui cèdent eux aussi parfois à la négligence par souci de commodité.
TROUS PILOTES
Comme les trous doivent généralement être percés avec précision sur une marque faite au pointeau, les trous de plus de 1/4" sont généralement d’abord percés avec un foret plus petit, qui sert de guide au foret plus grand. Le foret du trou pilote ne doit pas être plus grand que nécessaire, car si le trou pilote est trop grand, le foret de finition risque de vibrer, de percer irrégulièrement et de produire un trou ovalisé.
PERÇAGE AVEC UN ARBRE FLEXIBLE
Lorsqu’un trou doit être percé près d’une structure adjacente et que le mandrin vous empêche d’approcher le foret, une tige d’acier ou un court morceau de câble de compte-tours peut être brasé bout à bout au foret. Le foret ainsi prolongé peut alors être tenu et utilisé avec un certain degré de flexion pour contourner les obstacles et travailler dans des espaces restreints. Ce montage s’utilise de préférence avec une perceuse électrique à main à vitesse variable, ce qui aidera à éliminer le risque de voir le long montage de perçage fouetter autour de vous.
TROUS DE DRAINAGE DANS LE BOIS ET LE MÉTAL
Certaines personnes pensent que les trous de drainage sont réservés aux avions en bois, ce qui, bien sûr, n’est pas le cas. L’eau peut aussi être emprisonnée dans des compartiments métalliques, ce qui peut entraîner de la corrosion ou même provoquer une surcharge dangereuse ou un centrage critique. Une mesure préventive que vous pouvez prendre consiste à percer un trou de 1/8" dans la partie la plus basse de tous les compartiments et sections qui ne se drainent pas naturellement. En plus d’assurer le drainage, ces trous permettront l’égalisation de la pression dans toute la structure en raison des changements de température et de pression (altitude).
Lorsque vous repérez les trous de drainage, et avant de les percer, imaginez comment l’eau s’écoulerait lorsque l’avion est au repos dans son assiette normale sur trois points.
Pour les structures d’avion en bois, des trous de 5/16" ou de 3/8" conviendraient mieux. Percez tous les trous de drainage avant de poser les revêtements supérieurs ou les revêtements en tissu. N’oubliez pas d’enlever toutes les bavures et échardes. Quelle que soit l’étanchéité que vous pensez avoir obtenue sur la surface supérieure de votre avion, l’eau trouvera sûrement un moyen d’entrer, à cause de la pluie et de la neige poussées par le vent, de la condensation, du lavage et des éclaboussures. Si vous rendez impossible l’accumulation d’eau dans les endroits bas, vous aurez prévenu certains problèmes de détérioration qui surviennent avec le passage du temps.
TROUS DE DRAINAGE DANS LE TISSU
Les trous de drainage dans le tissu sont généralement renforcés par des œillets. La procédure habituelle consiste à fixer l’œillet à l’endroit où le trou de drainage doit se trouver, puis, une fois l’adhésif sec, à ouvrir le trou de drainage avec un couteau X-Acto bien aiguisé ou une lame pointue et tranchante comme un rasoir. Ne percez pas le trou, car cela rendrait les bords pelucheux. Les ouvertures pelucheuses et désordonnées ont tendance à retenir la saleté, qui finira par boucher les trous.
Certains prétendent qu’il n’est pas nécessaire d’utiliser des œillets avec les revêtements en Dacron si l’on utilise un pistolet à souder électrique pour faire fondre un petit trou de drainage dans le tissu. Les fibres fondues créent automatiquement un trou renforcé par elles-mêmes. J’ai essayé moi-même, mais je n’ai pas encore décidé si le résultat me plaît ou non.
PERCER DES TROUS D’ARRÊT AUX EXTRÉMITÉS DES FISSURES
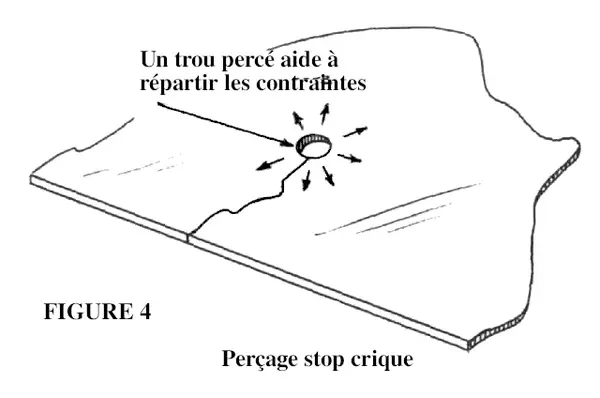 Dans le métal comme dans les plastiques, les contraintes qui provoquent une fissure ont tendance à se concentrer à l’extrémité de celle-ci. Cette situation fera certainement progresser la fissure si elle n’est pas corrigée. Le remède est bien connu. Repérez l’extrémité de la fissure et percez soigneusement à cet endroit avec un petit foret, de 1/8" à 3/16" de diamètre. Le trou aide à répartir la contrainte sur une zone plus large, réduisant ainsi la tendance de la fissure à poursuivre sa propagation indésirable. Ce n’est généralement pas une solution permanente pour les structures primaires et il faut plutôt la considérer comme une réparation temporaire. Elle convient aux déflecteurs moteur, aux capots, aux pare-brise et aux composants similaires.
Voici un témoignage de l’efficacité du perçage d’un trou d’arrêt à l’extrémité d’une fissure. Je connais un déflecteur moteur fissuré dont la fissure a été arrêtée par un trou et qui est utilisé sans interruption depuis plus de cinq ans, sans détérioration supplémentaire.
REPRODUCTION DE TROUS
Lors du remplacement de sections de revêtement métallique sur un projet de restauration, les trous de rivet dans les nouveaux revêtements doivent être percés pour correspondre exactement aux trous de rivet existants. Une méthode précise pour localiser ces nouveaux trous consiste à utiliser un duplicateur de trous. On peut en fabriquer un d’une manière semblable à celui montré à la figure 5. Il faut fabriquer un duplicateur distinct pour chaque diamètre de rivet utilisé dans les nouveaux revêtements.
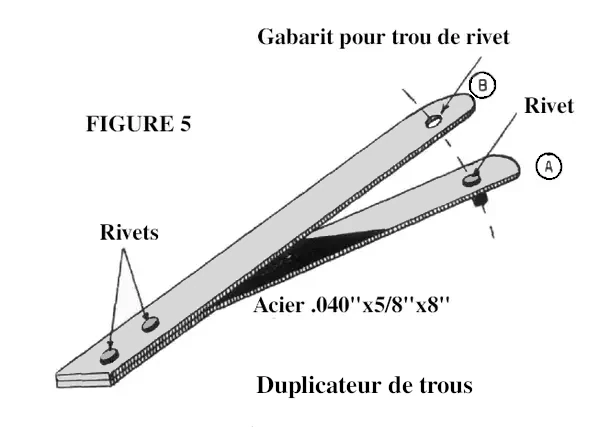 Le duplicateur se compose de deux fines bandes métalliques rivetées ensemble à une extrémité. À l’autre extrémité, un trou est percé en même temps à travers les deux bandes, en essayant d’obtenir un ajustement serré pour la taille de rivet à utiliser. Vous remarquerez que, d’un côté, un rivet du diamètre voulu est enfoncé. Si nécessaire, une petite touche d’adhésif époxy assurera qu’il ne tombe pas.
Pour reproduire les trous dans les nouveaux revêtements, la pointe, le rivet sur la branche inférieure "A" du duplicateur, est glissée sous le nouveau revêtement en cours d’ajustage et dans le trou de rivet existant dans la structure de l’avion. Et voilà ! L’emplacement exact pour percer le trou dans le nouveau revêtement est automatiquement indiqué. On utilise ensuite un foret de la bonne taille pour percer à travers le trou du gabarit dans la branche supérieure "B" et dans le revêtement métallique en dessous, ce qui donne un trou parfaitement aligné.
Si de nombreux trous de même taille doivent être percés, je suggère un duplicateur de luxe avec une bague trempée emmanchée ou soudée, car le foret agrandira rapidement le trou d’un duplicateur du type simple.
Le duplicateur peut aussi servir à localiser les trous pour des trappes d’inspection et d’autres plaques lorsque des écrous à sertir sont déjà installés dans une structure et que vous devez déterminer où percer les trous pour les vis de fixation.
Puisque nous parlons des trous dans le travail du métal, voici quelques conseils d’atelier supplémentaires à propos de la réalisation de beaux trous ronds dans de la tôle mince.
RÉALISER DES TROUS RONDS DANS UNE TÔLE D’ALUMINIUM
Une méthode facile et fiable pour percer des trous de rivet aux dimensions exactes, propres et ronds, dans une tôle mince d’aluminium. Facile ! Utilisez un foret à centrer pour commencer le trou et le mettre aux dimensions voulues. Ils sont disponibles par incréments de 1/32" de diamètre extérieur, de 1/16" à 1/4", mais qui utilise des rivets de 1/2" ? Les plus petites tailles sont disponibles avec des pilotes allant de 0,010" à 1/16" pour un diamètre extérieur de 1/8". Je trouve qu’un A-2, de 0,125" de diamètre extérieur avec un pilote de 0,040", convient très bien pour une tôle d’aluminium de 0,015" à 0,040". Le diamètre du trou fini sera de 0,1250" à 0,1255".
UTILISER UNE PERCEUSE À MAIN
Un autre problème que rencontrent certains constructeurs est de percer un trou d’équerre et perpendiculaire à une surface avec une perceuse à main.
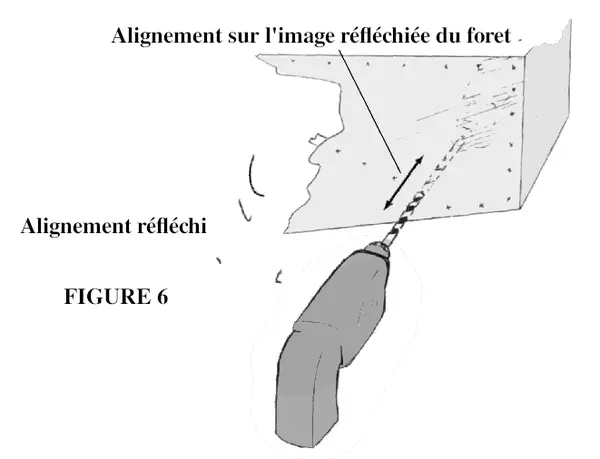 Je monte mes forets à centrer dans une rallonge et un porte-outil de 3" à 4" de long, puis j’observe le reflet du porte-outil sur le revêtement d’aluminium. Lorsque la rallonge et son reflet sont alignés sur les deux axes, le foret est perpendiculaire à la surface. La même méthode peut être utilisée avec le bois ou d’autres surfaces non réfléchissantes. Fixez un petit miroir, ou un morceau de rebut d’aluminium, à côté de l’endroit où le trou doit être percé. Inclinez l’« axe facile » et utilisez le reflet dans le miroir pour aligner l’autre axe. Lorsque le foret et son image sont en ligne droite, c’est bon. » Voir figure 6. (Un CD Rom fonctionne très bien également et à l'avantage d'aider à l'alignement sur tous les axes, sur une surface non-réfléchissante comme le bois ou les composites)
FAIRE DES TROUS DANS DE L’ACIER TREMPÉ
Une vieille méthode pour les fabricants de matrices, mais percer un trou dans de l’acier trempé ou des ressorts traités thermiquement a fait pleurer plus d’un constructeur. Ce n’est pas vraiment un problème si vous voulez bien essayer cette méthode. Chauffez la pointe d’un foret en acier rapide, surtout pas un foret en acier au carbone, jusqu’à ce qu’elle soit rouge cerise, puis trempez-la dans du mercure. Du mercure sale ou contaminé est peu coûteux chez de nombreux récupérateurs de métaux et fournisseurs de matériel pour instruments. Assurez-vous d’avoir une bonne ventilation lors de la trempe. Les vapeurs de mercure sont toxiques ! Après la trempe, percez le trou en exerçant une pression constante et à vitesse modérée. Un bon fluide de coupe comme “Tap Magic” ou “Cool-Tool” aide, mais n’est pas indispensable.
À PROPOS DES FLUIDES DE COUPE
À propos des fluides de coupe, le “Cool-Tool” que j’ai mentionné est le meilleur que j’aie trouvé pour l’usinage, aussi bien de l’acier 4130 que de l’aluminium ! Quelques gouttes sur une lame de scie à ruban ou le long de la ligne de coupe permettent des avances beaucoup plus élevées, une finition plus lisse et une usure de l’outil considérablement réduite. Il est disponible chez la plupart des grands fournisseurs de machines-outils, je suppose, dans tout le pays. »
Alors, qui a dit : « Il n’y a rien de compliqué dans un trou » ? Ça dépend peut-être si vous êtes celui qui fait le trou ou celui dans lequel on le fait !