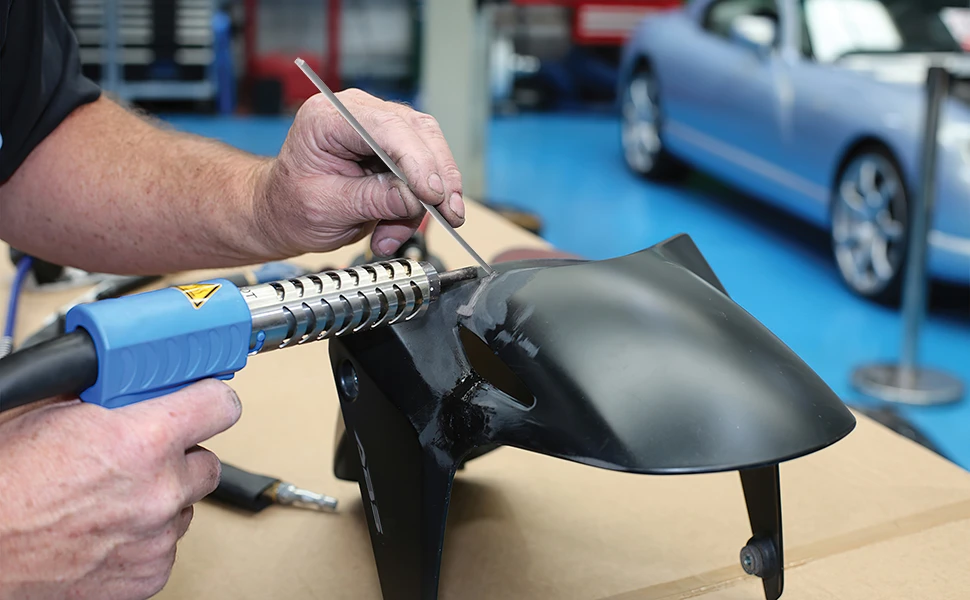
La plupart des avions de nos jours contiennent une quantité considérable de plastiques et, bien qu’il existe plusieurs façons de réparer les thermoplastiques (*), la FAA n’en approuve qu’une seule : le soudage. Si vous êtes encore en train de chercher le flacon de colle, je devrais préciser que souder le plastique est beaucoup plus facile que souder le métal.
Si cela peut rassurer ceux d’entre vous qui ne soudent pas le métal à cause de la courbe d’apprentissage, le soudage du plastique peut être maîtrisé en quelques heures et peut être effectué par tout le monde sauf les personnes les plus maladroites. L’un des aspects agréables du soudage du plastique, c’est que si vous faites une erreur et obtenez une mauvaise soudure ou si vous soudez à travers le matériau de base, vous pouvez revenir ajouter du matériau ou le refondre autant de fois que vous le voulez, sans préjudice important pour la résistance finale de la soudure.
Il existe essentiellement deux types de soudeuses pour plastique : les soudeuses à air chaud et les soudeuses sans air. Pour la plupart des travaux de réparation, une soudeuse sans air est la plus pratique. Il y a plusieurs raisons à cela, mais la principale raison de choisir une soudeuse sans air est qu’elle est plus polyvalente et plus facile à utiliser qu’une soudeuse à air chaud.
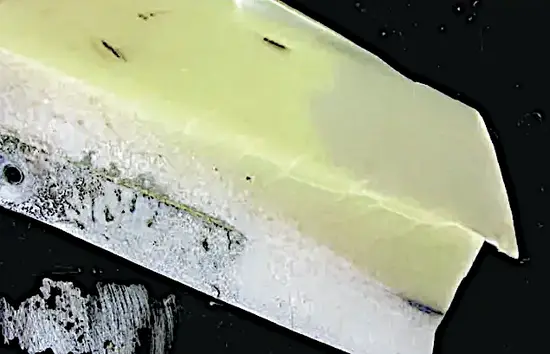 Les fissures apparaissent sous forme de lignes de couleur claire dans le plastique.La première photo montre la pièce telle qu’elle a été reçue d’une casse aéronautique. Je crois qu’il s’agit du sommet d’une dérive ou d’une gouverne de direction de Cessna, mais ne me croyez pas sur parole. J’ai acheté la pièce parce qu’elle était cassée et que je voulais une pièce difficile à réparer. Les difficultés ici sont que l’intérieur de la pièce ne serait plus accessible une fois les côtés refixés l’un à l’autre ; elle comporte des courbes composées et plusieurs cassures qui vont jusqu’aux bords. Il lui manquait aussi un petit morceau à l’un des coins, que j’ai réparé avec du PlastiFix.
Avant de commencer toute réparation, inspectez soigneusement la pièce pour voir s’il y a des fissures de contrainte qui n’ont pas encore débouché à la surface. Poncez toute la peinture là où le plastique doit être soudé, ainsi que dans toute zone suspecte. Tenir la pièce face à la lumière devrait révéler toute fissure cachée. Les fissures de contrainte sous la surface ressemblent à des lignes ou à des groupes de lignes de couleur plus claire et devraient être traitées.
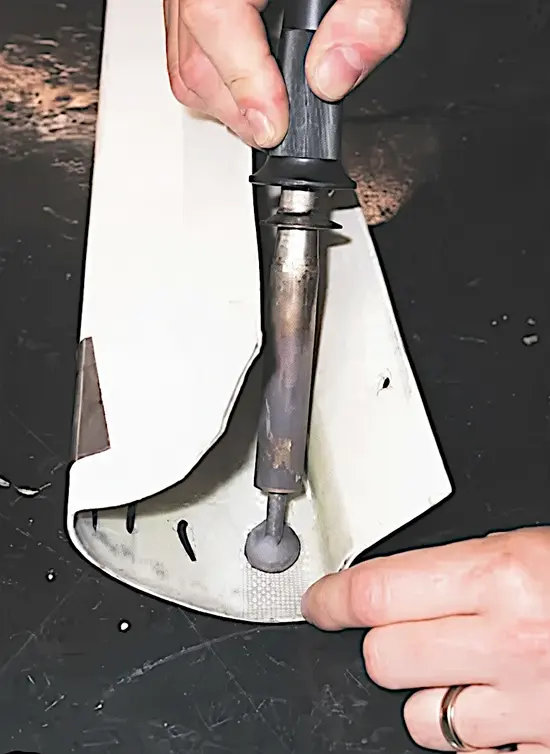 Faites fondre le treillis dans le plastique pour réparer les cassures qui vont jusqu’au bord de la pièce.Une zone de cette pièce nécessitait une attention supplémentaire. Pour cette zone, j’ai simplement enfoncé un morceau de treillis en acier inoxydable dans la face arrière des fissures de contrainte, puis j’ai ajouté par-dessus une fine couche de baguette de soudage ABS pour aider à incorporer complètement le treillis dans le matériau de base. L’utilisation d’un treillis ajoute peu de poids, moins que ce qu’ajouterait une réparation à l’époxy, et aide à redistribuer la charge de la zone endommagée vers le matériau de base, comme les armatures dans le béton. Cette technique de réparation simple mais efficace ne peut être réalisée qu’avec une soudeuse sans air et rend la zone endommagée très résistante.
La technique est simple. Il suffit de couper un morceau de treillis avec des ciseaux robustes ou une cisaille à tôle, de façon qu’il dépasse d’environ 1/2" de chaque côté de la zone soudée. En commençant à une extrémité, utilisez la soudeuse pour enfoncer le treillis dans le matériau de base. Laissez refroidir le premier point de soudure afin que la pièce ne bouge pas lorsque vous enfoncerez le reste du treillis.
Le treillis est à la bonne profondeur lorsqu’il est au même niveau que le matériau de base et que celui-ci l’incorpore complètement. Une fois le treillis entièrement incorporé, passez une fine couche de baguette de soudage sur le treillis pour l’encapsuler complètement dans le plastique. Laissez la soudeuse faire le travail ; ajouter une pression manuelle excessive ne fera pas avancer les choses plus vite, et vous augmentez le risque de casser autre chose.
Là où la cassure atteignait le bord du plastique, j’ai enfoncé un petit morceau de treillis dans la face intérieure de la réparation. Cela empêchera une fissure de se former au même endroit et empêchera les déchirures.
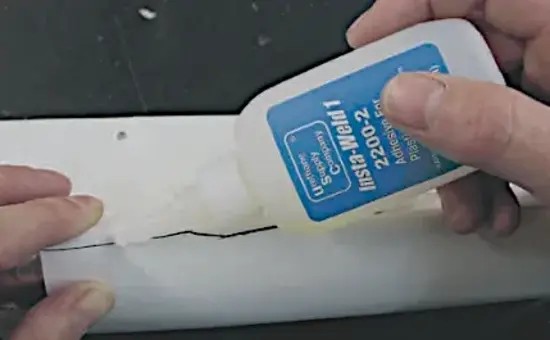 Insta-Weld pointe ensemble les deux moitiés pour le soudage.
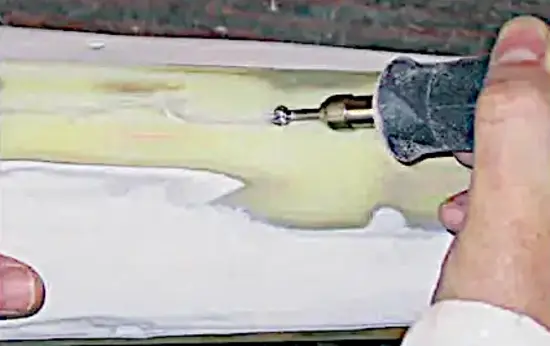 Utilisez une fraise en forme de goutte dans un outil rotatif pour nettoyer les fissures.Le soudage du plastique est plus facile si toutes les pièces sont d’abord pointées en position pour aider à éviter un mauvais alignement pendant le processus de soudage. Les points sont réalisés en collant les pièces avec un adhésif instantané ou en utilisant du ruban adhésif en aluminium pour carrosserie. J’ai choisi d’utiliser Insta-Weld parce qu’il forme une liaison plus forte et plus rigide que celle qu’on peut obtenir avec du ruban. Insta-Weld est un adhésif cyanoacrylate spécialement formulé pour les plastiques. L’avantage de cet adhésif particulier est qu’il peut être durci instantanément à l’aide d’un catalyseur. Il n’y a pas à tenir la pièce en attendant que la colle sèche pendant qu’elle coule le long de vos doigts.
Ensuite, à l’aide d’un outil rotatif et d’une fraise de coupe en forme de goutte d’eau, taillez une rainure en V le long des fissures que vous voulez souder. Faites cette rainure en V jusqu’à environ 80 % de l’épaisseur du matériau, en laissant suffisamment de matière pour maintenir le tout ensemble. Cette étape est courante au soudage à air chaud et au soudage sans air.
La rainure en V permet à la soudure d’avoir une pénétration maximale sans faire fondre beaucoup de plastique pendant le processus. Dans ce cas, il aurait été plus rapide d’utiliser une soudeuse à air chaud pour déposer un cordon le long de la fissure, mais j’ai choisi de continuer avec la soudeuse sans air, même si cela prendrait plus de temps. Les soudeuses à air chaud peuvent souder environ 6 à 12" par minute, alors qu’une soudeuse sans air prendrait de cinq à dix minutes pour souder la même distance. Comme j’avais environ 24" de dommages à souder, il m’a fallu environ 20 minutes pour terminer la réparation. C’est moins de temps qu’il n’en aurait fallu pour sortir la soudeuse à air chaud et la régler pour le plastique que je soudais. Les soudeuses à air chaud excellent dans les travaux de fabrication où il y a beaucoup de longs joints à souder.
 La soudeuse sans air assombrira le plastique ABS, mais ne l’endommagera pas.Commencez la soudure en faisant un point de soudure d’environ 1" de long à environ tous les 1 à 2" pour aider à empêcher la déformation due à la chaleur. Soudez les espaces après le refroidissement des points de soudure. Comme vous pouvez le voir sur la photo, les soudures sont décolorées. La plupart des thermoplastiques d’avion sont en ABS, et celui-ci est sensible à la chaleur excessive, qui le fait brunir assez facilement. Le changement de couleur ne produit pratiquement aucune différence de résistance, mais il rend certainement les choses laides, alors essayez de le réduire au minimum. Si la soudure devient noire, vous avez utilisé trop de chaleur et devez baisser la température de la soudeuse ou travailler beaucoup plus vite. Si les choses tournent vraiment mal, vous pouvez toujours meuler le plastique brûlé et ajouter du matériau neuf.
Pour faire une soudure résistante, vous devrez chauffer la baguette et le matériau de base suffisamment pour que les deux se mélangent. Si le matériau de base ne se mélange pas à la baguette, la soudure tiendra, mais elle n’aura pas la résistance ou la durabilité d’une soudure où le mélange a été fait correctement. Pour mélanger la baguette et le matériau de base, pensez au pétrissage du pain, la pâte étant la baguette et la soudeuse vos mains.
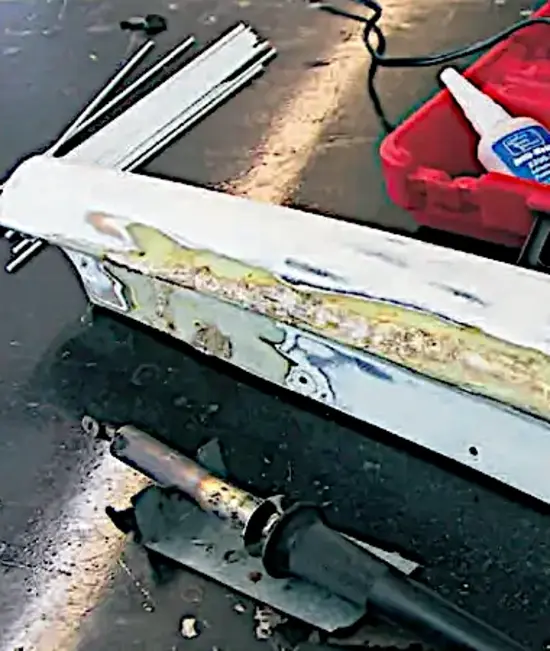 La pièce réparée est solide mais laide
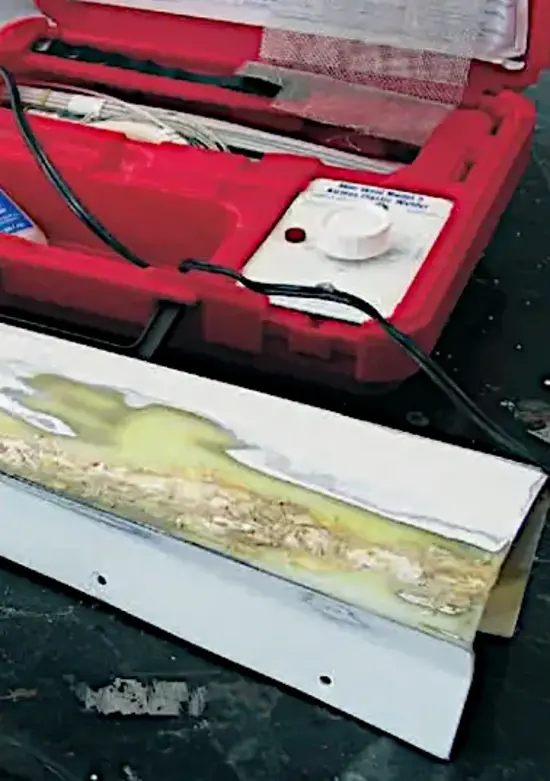
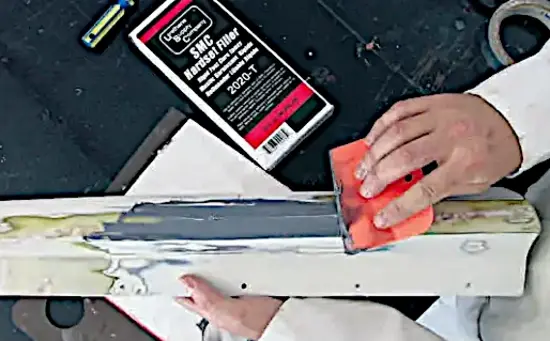 Appliquez une fine couche de Hardset Filler pour obtenir une surface lisse.
 Un apprêt flexible laisse la pièce réparée prête à être peinte.Une façon de vérifier la pénétration consiste à essayer de décoller votre soudure. Si vous pouvez la décoller, c’est que la pénétration n’est pas suffisante ou que vous utilisez le mauvais type de baguette de soudage. Assurez-vous que la baguette de soudage et le matériau de base sont faits du même matériau.
Identifier le type de matériau est parfois la chose la plus difficile à faire en soudage du plastique, mais c’est aussi la plus importante. Si la baguette et le matériau de base ne sont pas faits du même matériau, le soudage peut être difficile, voire impossible, et la soudure sera de mauvaise qualité et peu résistante. Souder deux types de plastique ensemble, c’est comme essayer de souder de l’acier avec une baguette de soudage pour l’aluminium, cela ne vous donnera tout simplement pas les résultats voulus.
Une fois que vous avez soudé et refroidi la fissure, poncez les points hauts de la soudure jusqu’à ce qu’ils soient au même niveau que la surface d’origine. S’il y a beaucoup de vides, vous pouvez revenir les remplir avec davantage de baguette. Après avoir grossièrement poncé la zone soudée, utilisez un produit comme le 2020-T SMC Hardest Filler pour appliquer une fine couche de finition sur la réparation et poncez-la au papier abrasif de grain 320. Le 2020 est un bon enduit parce qu’il a une forte adhérence à la surface ; il est prêt à être poncé en environ 15 minutes ; et sa dureté de surface est similaire à celle de l’ABS, de sorte qu’il se ponce bien en s’amincissant vers les bords.
Comme dernière étape avant la peinture, j’ai pulvérisé un peu de 3000-A Flexible Primer Surfacer pour remplir toute imperfection de surface. Le 3000-A est un produit à base de laque, donc l’application par pulvérisation et le nettoyage sont faciles, et il est compatible avec pratiquement toutes les couches de finition. Une fois poncé au grain 400 ou 600, vous êtes prêt à peindre.
Le temps total nécessaire pour effectuer cette réparation, peinture comprise, est d’environ deux heures si l’on additionne tout le temps de travail. C’est un moyen rapide d’économiser quelques centaines de dollars sur le prix d’une pièce neuve. Il faut aussi compter un certain temps de séchage et le temps nécessaire au durcissement du PlastiFix, mais, dans l’ensemble, c’est un moyen rapide de réparer des plastiques et d’obtenir une réparation de bonne qualité.
Le soudage est polyvalent, car il peut être utilisé là où un adhésif ne tiendra tout simplement pas. Par exemple, les réservoirs de carburant en plastique, les radiateurs et les collecteurs d’admission ne peuvent pas être réparés de façon permanente avec des adhésifs en raison des conditions auxquelles ils sont soumis ou des types de plastique dont ils sont faits. Le soudage, en revanche, peut facilement réparer tout cela.
(*) Les thermoplastiques sont des plastiques qui ramollissent quand on les chauffe et durcissent en refroidissant. On peut donc, en principe, les réchauffer et les remodeler plusieurs fois.
ABS signifie acrylonitrile-butadiène-styrène. C’est un thermoplastique composé de ces trois éléments, qui contribuent à ses propriétés : rigidité, résistance aux chocs et facilité de mise en forme. On le trouve dans de nombreux objets moulés.
ABS signifie acrylonitrile-butadiène-styrène. C’est un thermoplastique composé de ces trois éléments, qui contribuent à ses propriétés : rigidité, résistance aux chocs et facilité de mise en forme. On le trouve dans de nombreux objets moulés.