Le contreplaqué, comme chacun sait, se présente sous forme de panneaux plats (pour ce qui nous concerne) constitués d’un empilement de feuilles de bois minces collées entre elles, à fibres contiguës croisées à 90°, d’épaisseurs en général assez faibles.
Compte tenu de ses caractéristiques, en particulier de sa stabilité dimensionnelle, de sa résistance mécanique et de sa facilité d’usinage, il est utilisé dans de nombreux domaines : bâtiment, coffrages, emballage, véhicules, mobilier, décoration, construction navale, mais aussi construction aéronautique.
ESSENCES UTILISÉES
Les essences utilisées dépendent surtout de la destination de ces panneaux. Les ctp destinés au coffrage, par exemple, n’utiliseront pas les mêmes essences que les ctp destinés à l’ébénisterie. De très nombreuses essences sont utilisées, telles que chêne, hêtre, pin maritime, pin d’Oregon, peuplier, acajou, charme, cerisier, poirier, sipo, et j’en passe. Mais ceux qui nous intéressent plus particulièrement sont les ctp d’okoumé et de bouleau.
DIMENSIONS DES PANNEAUX
- Bouleau, épaisseur= 1,0 à 6,0 mm
formats 1,55 × 1,55 m ou 1,50 × 1,50 m.
- Okoumé, épaisseur = 1,2 mm à 6,0 mm
formats 1,25 × 1,25 m ou 1,22 × 1,22 m.
- Okoumé, épaisseur = 1,6 et 2,0 mm
formats 1,25 × 2,50 m (mais en qualité GL2).
ÉPAISSEUR ET NOMBRE DE PLIS
Bouleau
Épaisseurs en mm : 0,6 ; 0,8 ; 1,0 ; 1,2 ; 1,5 ; 2,0 ; 2,5; 3,0; 4,0 ; 5,0 ; 6,0.
Nombre de plis : 3 ; 3 ; 3 ; 3 ; 5 ; 5 ; 6 ; 7 ; 9 ; 11; ?; ?
Okoumé
Épaisseurs en mm : 1,2 ; 1,6 ; 2,0 ; 2,5 ; 3,2 ; 4,0 ; 5,0 ; 6,0.
Nombre de plis : 3 ; 3 ; 3 ; 5 ; 5 ; 5 ; 5 ; 5.
Les tolérances sont de + 0,12 et − 0,12 mm sur l’épaisseur de 1,2 mm, selon certaines sources, et de + 0,20 et − 0,10 mm selon d’autres sources. Mais c’est plutôt du côté du plus, en général.
Cependant, certaines pièces (cales, goussets) peuvent être en 8 mm, 10 mm d’épaisseur, voire même un peu plus. Ces épaisseurs sont simplement réalisées en empilant et collant plusieurs des épaisseurs ci-dessus jusqu’à atteindre l’épaisseur voulue.
QUALITÉS
Trois qualités sont généralement proposées : le premier choix GL1 avec Visa Véritas, le GL1 sans Visa Véritas et le second choix GL2, qui peut comporter des défauts.
Le fabricant français de contreplaqué « La Boisserolle » propose sur son site, en ctp aviation :
- Bouleau : qualité Aviation.
- Okoumé : qualité Aviation selon norme NFL 18130.
- Okoumé : même fabrication que ci-dessus, mais non sélectionné.
Les contreplaqués nécessitent la qualité Aviation, particulièrement en ce qui concerne les âmes.
CARACTÉRISTIQUES MÉCANIQUES
Remarque concernant le choix de l’essence du bois : okoumé ou bouleau :
En considérant les densités et les modules élastiques (rigidité) de cisaillement de chacun d’eux, et sachant que le moment d’inertie d’une plaque de ctp est proportionnel au cube de son épaisseur, on s’aperçoit qu’à égalité de poids au m², le flux critique de plissement de l’okoumé est deux fois plus élevé que celui du bouleau. D’où l’utilisation de l’okoumé dans les panneaux où le plissement apparaît bien avant la rupture en cisaillement. Dans le cas contraire (panneaux de petites dimensions, par exemple), le bouleau serait le meilleur choix.
POIDS
La densité théorique du ctp bouleau est de 0,75. La densité théorique du ctp d’okoumé est de 0,50. Mais, sur les échantillons mesurés, on trouve une moyenne un peu plus élevée, de l’ordre de +10 %.
Les poids théoriques par m² sont les suivants :
Épaisseur du bouleau (mm) : 1,0; 1,2; 1,5; 2,0; 2,5; 3,0; 4,0; 5,0; 6,0; ...
Poids du bouleau (kg/m²) : 0,75; 0,90; 1,13; 1,50; 1,88; 2,25; 3,00; 3,75; 4,5; ...
Épaisseur de l’okoumé (mm) : 1,2; 1,6; 2,0; 2,5; 3,2; 4,0; 5,0; 6,0; ...
Poids de l’okoumé (kg/m²) : 0,60; 0,80; 1,00; 1,25; 1,60; 2,00; 2,50; 3,00; ...
À noter que le ctp de bouleau est moins cher que le ctp d’okoumé. Mais il est aussi nettement plus lourd. Il ne faut pas perdre de vue que plus un avion est léger, moins il consomme.
FABRICATION
La fabrication commence par l’arrivage de grumes d’okoumé (provenant principalement du Gabon) et de grumes de bouleau (provenant principalement de Finlande).
 Ces grumes sont écorcées, tronçonnées à longueur adéquate, puis étuvées à la vapeur ou immergées dans l’eau chaude de façon à ramollir le bois et rendre son usinage plus facile. Ces grumes sont ensuite déroulées sur une machine semblable à un énorme tour, dont l’outil fait toute la longueur de la grume. Les « copeaux » qui en sortent forment d’immenses rubans dont l’épaisseur est égale à celle du pli qui va constituer le ctp.
Lorsque la grume est installée centrée sur la machine, les feuilles obtenues sont en totalité sur dosse et la surface déroulée ne présente pratiquement pas de dessin. C’est le cas le plus fréquent de nos ctp structuraux. Lorsque la grume est installée excentrée, les feuilles présentent des dessins francs et répétitifs. Les ctp obtenus de cette façon sont plutôt destinés aux travaux décoratifs. Ces rubans sont ensuite séchés puis coupés au massicot, à la longueur désirée, afin d’être empilés, fils contigus croisés. Un film de colle formophénolique thermodurcissable (Tégo film) est interposé entre chaque couche.
Les feuilles ainsi constituées sont mises sous presse et chauffées. Les ctp ainsi obtenus résistent à l’eau. Les feuilles peuvent aussi être obtenues par tranchage à plat. Dans ce cas, les dessins sont encore plus marqués. Mais les feuilles obtenues sont de largeurs limitées et doivent être préalablement assemblées entre elles par collage sur les chants.
Le nombre de plis est pratiquement toujours impair.
ENTURES
Il s’agit là d’un problème important, autant par son aspect résistance structurale que par le délicat de son exécution.
Comme chacun peut le constater, les dimensions des panneaux d’ailes ou de fuselage, par exemple, sont plus importantes que les dimensions commerciales des panneaux. D’où la nécessité de raccorder des panneaux entre eux au moyen de ce que l’on appelle une « enture ».
Largeur de l’enture
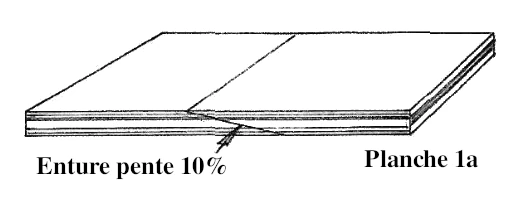
L’enture est un chanfrein très plat réalisé en bordure d’un panneau (planche 1a). Cette coupe en biseau permet de se raccorder, par collage, à un autre panneau préparé de la même façon.
Selon les règles en usage, la pente de cette coupe doit être, au minimum, de 1/10. Autrement dit, la largeur de l’enture doit être, au minimum, de 10 fois l’épaisseur du panneau (soit un angle de 5,7°). Pourquoi 10 fois alors que pour le bois de fil on compte 20 fois ? Simplement parce que les panneaux, dans la grande majorité des cas, ne travaillent pas en traction mais en cisaillement. Et que, dans le meilleur des cas, la résistance en cisaillement n’atteint pas la moitié de la résistance en traction du même bois.
Mais on peut voir ce problème d’une autre façon. Le bois en plateaux a une contrainte de rupture en cisaillement de 4,5 kg/mm² pour le bouleau à 45° et de 2,3 kg/mm² pour l’okoumé à 45°.
En considérant la résistance (max. de calcul) de la colle à 0,3 kg/mm² (collage passablement dégradé), cela conduirait à une largeur d’enture de 15 fois l’épaisseur pour le bouleau à 45° et de 8 fois pour l’okoumé. Et ceci dans le cas où la rupture en cisaillement interviendrait avant le plissement du panneau, ce qui est rarement le cas.
Si maintenant on considère les contraintes de rupture dans le sens 0-90°, soit 2,2 et 1,2 kg/mm² pour les mêmes bois, cela conduit à des largeurs d’enture de 7,3 fois l’épaisseur du panneau pour le bouleau et de 4 fois pour l’okoumé.
L’âme de l’empennage horizontal, en bouleau, comporte dans sa partie centrale une enture à 45° du fil. Mais la contrainte de cisaillement extrême à cet endroit n’en dépasse pas 0,6 kg/mm². Une enture de 10 fois l’épaisseur conduit à un taux de cisaillement de la colle de 0,06 kg/mm². De plus, l’âme est doublée à cet endroit. Donc, 10 fois l’épaisseur présente une grande marge de sécurité.
RÉALISATION PRATIQUE DE L'ENTURE
La principale difficulté dans la réalisation de l’enture est la rectitude du bord et l’absence de bombé de sa surface. Une enture correcte doit être rectiligne et plane, faute de quoi il ne peut pas y avoir de collage sur toute la surface. Dans ce cas, la résistance maximale n’est pas obtenue.
À la main
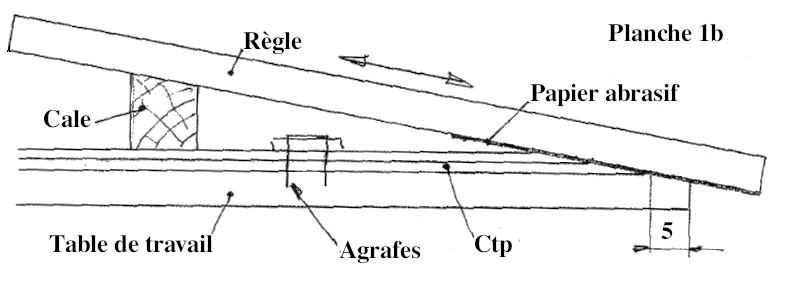 Les entures des deux panneaux à raccorder sont réalisées en même temps. On est sûr, ainsi, d’obtenir la même pente sur chaque pièce. Les panneaux sont posés l’un sur l’autre, à 4 ou 5 mm de l’extrémité d’une table de travail plane et rigide (planche 1b).
 La table de travail est préalablement poncée et époussetée, car une aspérité sous le panneau se traduirait par une ondulation du bord de l’enture égale à 10 fois la hauteur de l’aspérité. Les panneaux y sont maintenus soit à l’aide de presses, soit à l’aide d’agrafes. Dans ce dernier cas, il est conseillé d’utiliser une « bande à clous » (planche 3c) afin de ne pas abîmer la surface du ctp lui-même.
Attention ! Lorsque les deux panneaux sont empilés l’un sur l’autre, l’un est posé parement vers le haut et l’autre parement vers le bas, afin de les retrouver parement du même côté lors du collage.
L’enture peut être dégrossie à l’aide d’un rabot très bien affûté. Mais, pour terminer, il est préférable d’utiliser, par exemple, une règle plate à l’extrémité de laquelle aura été collée une bande de papier abrasif (n° 80 à 120) de 50 mm de largeur, à l’aide de « double face ». Le bout de la règle recouvert d’abrasif appuie sur l’enture. L’autre bout appuie sur une cale d’épaisseur telle que la pente de 10 % soit obtenue.
L’extrémité de la table de travail dépassant de 4 à 5 mm est colorée à la craie ou au feutre de couleur sombre. Ainsi, la disparition progressive de la bande de couleur lors du ponçage sert de repère pour terminer l’enture avec une meilleure précision. Il est aussi possible de passer un coup de craie sur le dessus du ctp lui-même afin de mieux distinguer le départ de l’enture.
À la machine
Le montage des planches 1c et 2a permet d’exécuter l’enture à l’aide d’une ponceuse à disque. La table de travail, rigide et plane, et comportant une rainure de 20 × 10 environ, est installée sous la ponceuse. L’inclinaison de la table est réglable afin d’obtenir la pente désirée. La hauteur de la ponceuse est réglable aussi. L’idéal serait de pouvoir réaliser un réglage micrométrique. Les deux panneaux à enturer sont posés l’un sur l’autre avec un décalage en bout de 10 fois leur épaisseur. Une baguette destinée à coulisser dans la rainure de la table est fixée sous les deux panneaux (planche 2b), parallèlement au bord à enturer, à l’aide de quelques agrafes ou pointes fines.


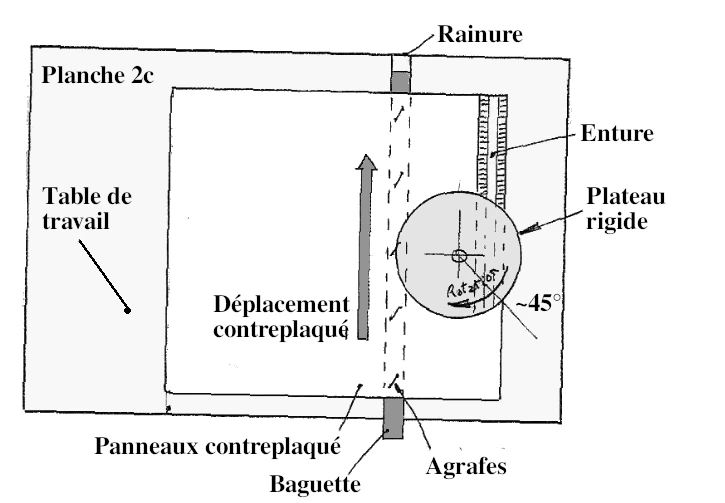


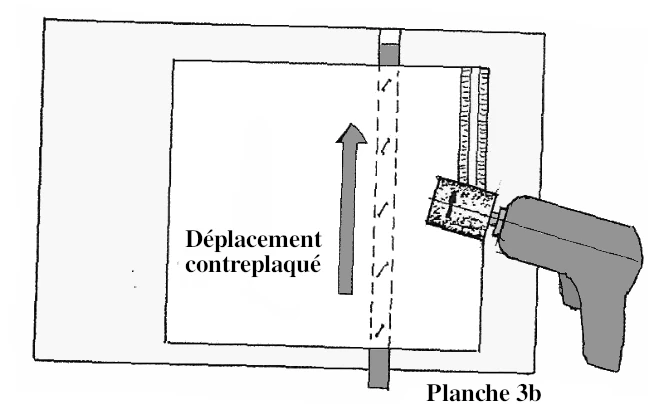
Remarque : Afin d’obtenir une bonne rectitude du bord des pièces après leur collage (cas des âmes, par exemple), il faut que la baguette soit agrafée de façon parfaitement perpendiculaire au bord du ctp. Faute de quoi, l’écart angulaire se trouverait multiplié par deux au moment de l’assemblage.
Collage de l’enture
 Par comparaison avec la réalisation proprement dite de l’enture, le collage est une opération facile. Les deux panneaux de ctp sont posés sur un plan de travail poncé et propre afin d’éliminer les moindres aspérités. Un papier cuisson (très large, car la colle, sous l’effet de la pression, peut migrer assez loin…) aura été interposé entre le plan de travail et les panneaux de ctp afin d’éviter tout collage intempestif, ce qui ruinerait irrémédiablement le travail réalisé.
Les deux panneaux sont disposés en position de collage et leurs positions respectives repérées avec précision avant que la colle ne rende cette opération plus délicate. Les deux entures sont encollées intégralement, mais en mettant juste ce qu’il faut de colle. Pas assez de colle = collage incertain. Trop de colle = bavures étendues sous le panneau. Quelques essais préalables sont à faire sur des chutes pour apprécier la quantité adéquate à étendre.
Les panneaux sont remis à leurs places préalablement repérées et fixés sur le plan de travail pour éviter tout glissement intempestif lors du serrage du joint. Le serrage peut s’effectuer par tout moyen (poids, presses, etc.). Mais la méthode la plus pratique et la plus courante est l’utilisation de la « bande à clous » (planche 3c). Il s’agit d’une bande de ctp de largeur et d’épaisseur adéquates disposée sur le joint de colle et au travers de laquelle on enfonce des petites pointes destinées à assurer le serrage. D’où le nom, ancien, de bande à clous. Actuellement, on utilise des agrafes, ce qui est beaucoup plus pratique et rapide. Il faut cependant faire attention à utiliser des agrafes de longueur et de grosseur appropriées. Des agrafes fines seront préférées. Elles abîment moins le bois. Quant à la longueur, elle doit assurer une pression suffisante, mais ne pas être trop difficile à enlever ensuite.
Ne pas oublier de placer le papier anti-colle sous la bande à clous.
DÉCOUPAGE
Le mode de découpage est fonction de l’épaisseur, de la dimension de la pièce et du bois utilisé. Les petites épaisseurs se coupent facilement au cutter, surtout s’il s’agit d’un bois tendre comme l’okoumé. Le 1,2 mm et le 1,6 mm en okoumé, de même que le 1,2 mm en bouleau, se coupent bien de cette façon. Une règle (métallique de préférence) est appliquée sur le ctp, au ras du trait. Il est prudent de fixer solidement la règle à chaque bout, car une règle qui glisse, c’est un coup de cutter qui part dans la pièce. Ce qui exclut cette pièce de la construction. Le cutter est passé le long de la règle, à plusieurs reprises, jusqu’à ce que la chute se détache.
Les petites pièces épaisses, genre goussets, se coupent bien à la scie à ruban à denture fine. Une précaution consiste à poser la pièce sur une autre pièce, en aggloméré par exemple. Un trait de scie est engagé dans cet aggloméré et la pièce à scier est posée par-dessus. La face inférieure du trait de scie est ainsi beaucoup plus propre. Lorsque le découpage au cutter devient quasi impossible (bouleau de 2 mm, par exemple), le moyen le plus pratique semble être la scie sauteuse à denture fine. Ce mode de sciage est assez peu précis et provoque facilement des petits éclats en surface. Il y a donc intérêt à laisser un peu de marge au-delà du trait (1 ou 2 mm) et à finir au rabot ou au papier abrasif. Lorsqu’il s’agit de courbes assez longues, le papier abrasif est collé sur une latte de flexibilité compatible avec la courbure. Cette « cale à poncer courbe » permet d’éliminer toutes les petites bosses et d’obtenir une courbe tendue.
STOCKAGE
Même s’il s’agit de ctp, on a quand même affaire à du bois, matière vivante. S’il est stocké sans précaution particulière, il y a de fortes chances pour qu’il se gondole ou se tuile un peu, surtout s’il est exposé à des humidités non homogènes (appuyé contre un mur, par exemple). La meilleure façon de le stocker est de le maintenir serré entre deux panneaux de particules ou de ctp suffisamment épais. À plat ou verticalement, peu importe. Mais il va de soi que la position verticale prend moins de place.
L’endroit le plus convenable semble être l’atelier, normalement ventilé, sans source d’humidité particulière. Éviter de l’entreposer dans une pièce plus sèche que celle où il sera collé sur la structure (risque de cloques ultérieures). Si cela était le cas, il faudrait le replacer, quelques jours avant, dans la même ambiance que celle de la construction ou, mieux, dans une ambiance un peu plus humide.