Résistance d’une soudure acier.
Un cordon frais vient d’être déposé, le laitier retiré, et ce solide assemblage en acier refroidit devant vous, c’est à ce moment-là que la vraie question se pose : est-il réellement résistant ? J’ai soudé des supports qui ont tenu pendant des années et j’ai également vu des assemblages céder parce que la pénétration n’était pas tout à fait correcte. L’acier ne pardonne pas une mauvaise technique, et la résistance d’une soudure ne dépend pas seulement de son apparence.
Lorsque quelqu’un demande quelle est la résistance d’une soudure sur de l’acier, la réponse honnête dépend de bien plus que de la seule électrode ou du seul fil que vous avez utilisé. La conception de l’assemblage, la pénétration, le métal d’apport et même le travail de préparation jouent tous un rôle.
J’ai appris par essais et erreurs qu’une soudure correctement exécutée peut être tout aussi résistante, ou parfois plus résistante, que le métal de base lui-même. Mais prenez des raccourcis, et cette résistance chute rapidement.
Comprendre ce qui détermine réellement la résistance d’une soudure est important pour la sécurité, la durabilité et les performances à long terme. Laissez-moi vous expliquer ce qui affecte la résistance des soudures sur acier et comment vous assurer que vos soudures résistent aux contraintes du monde réel.
QU’EST-CE QUI DÉTERMINE RÉELLEMENT LA RÉSISTANCE D’UNE SOUDURE SUR ACIER ?
La résistance d’une soudure sur acier se résume à une poignée de variables qui interagissent de façons que l’on n’apprend qu’en brûlant de l’électrode jour après jour. Il ne s’agit pas seulement du procédé ou de l’électrode, c’est l’ensemble du système qui travaille conjointement.
Le métal de base fixe le minimum. Un acier doux comme l’A36, le matériau que vous trouverez chez n’importe quel fournisseur d’acier, a généralement une résistance à la traction d’environ 58 000 à 80 000 psi. Votre soudure doit égaler ou dépasser cela dans l’assemblage. Mais la soudure elle-même ? C’est là qu’intervient le métal d’apport.
La résistance du métal d’apport est simple sur le papier. Une électrode 6011 ou 6013 vous donne environ 60 000 psi de résistance à la traction. Une 7018 passe à 70 000 psi. Surclassez légèrement le métal de base, et vous avez intégré un facteur de sécurité.
Mais voici la partie que beaucoup de gars manquent : le dépôt de soudure ne fait son travail que s’il est complètement fusionné avec le métal de base. Pas de fusion, pas de résistance, peu importe ce qui est indiqué sur l’emballage de l’électrode.
L’apport de chaleur est le tueur silencieux. Trop important, et vous obtenez une grande zone affectée thermiquement, tendre, qui affaiblit l’acier environnant. Trop faible, et vous obtenez un manque de pénétration qui paraît joli vu du dessus mais se fissure sous charge. J’ai rencontré cela sur de la tôle de 3/8″ plus de fois que je ne veux l’admettre.
Réglez correctement les ampères, et les pieds du cordon se fondent en douceur. Montez-les trop haut, et vous percez des trous et créez des déformations qui mettent l’assemblage sous contrainte avant même qu’il ne subisse une charge.
Ensuite, il y a l’assemblage lui-même. Une soudure bout à bout à pleine pénétration peut être efficace à 100 %. Une soudure d’angle ? Elle travaille au cisaillement, vous devez donc la dimensionner correctement, généralement aux 3/4 de l’épaisseur de l’élément le plus mince pour une résistance égale.
J’ai une règle dans mon atelier : si le plan demande une soudure d’angle de 1/4″, je m’assure que mes gars déposent au moins cette valeur mesurée à la gorge, pas sur le côté.
La propreté est peut-être la plus grande variable que la plupart des gens ignorent. Rouille, calamine, huile, peinture, elles créent toutes des inclusions ou de la porosité qui agissent comme de minuscules fissures attendant de se développer. Je l’ai appris à mes dépens lors d’un travail de réparation pour une ferme locale.
Le client a apporté un bras de chargeur avec une « légère rouille de surface ». J’ai pensé qu’un rapide passage à la brosse métallique ferait l’affaire. Deux semaines plus tard, la soudure s’est fissurée le long du pied du cordon. Leçon apprise : meuler jusqu’au métal brillant, à chaque fois.
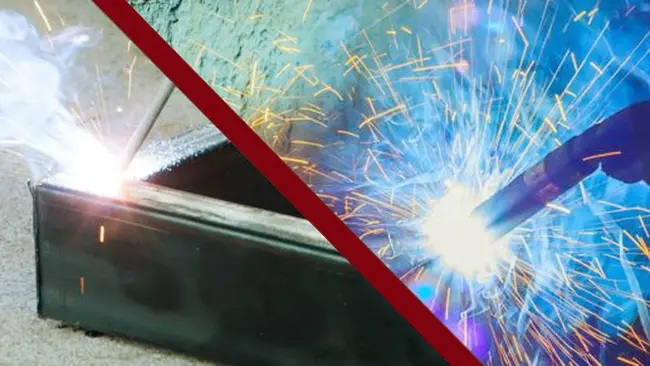
SOUDAGE À L’ÉLECTRODE ENROBÉE Vs MIG Vs TIG Vs FIL FOURRÉ : QUEL PROCÉDÉ DONNE UNE RÉSISTANCE RÉELLE SUR L’ACIER ?
Chaque procédé a sa place, et aucun n’est intrinsèquement « plus résistant » si vous l’exécutez correctement. Mais ils se comportent différemment dans le monde réel, particulièrement sur les aciers courants d’atelier allant de la tôle de 1/8″ jusqu’aux tôles fortes.
Le soudage à l’électrode enrobée (SMAW) reste le roi pour les travaux de structure et les réparations sur le terrain. Il est tolérant sur l’acier sale, fonctionne dans le vent, et un bon cordon de 7018 sur une tôle de 1/2″ peut durer plus longtemps que le métal de base lors d’essais de fatigue. L’inconvénient ? Plus lent, davantage de nettoyage, et il faut une réelle habileté pour réaliser des cordons réguliers sans irrégularité.
Le MIG (GMAW) est ce vers quoi la plupart des amateurs et des petits ateliers se tournent en premier. Avec un gaz 75/25 et du fil ER70S-6, vous obtenez des soudures propres et rapides qui ont belle apparence et pénètrent bien sur les matériaux plus minces. Sur des tôles plus épaisses, cependant, il peut avoir des difficultés sans plusieurs passes. Je l’ai utilisé pour construire de tout, des échappements sur mesure aux réparations d’équipements lourds, et lorsque les réglages sont bien ajustés, les soudures sont impossibles à distinguer de celles à l’électrode enrobée en termes de résistance.
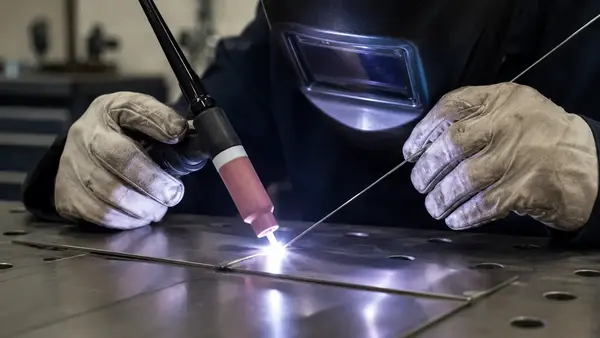
Le TIG (GTAW) produit les soudures les plus propres et les plus contrôlées. C’est le choix privilégié pour les travaux critiques où l’apparence et la précision comptent, pensez aux échappements en acier inoxydable ou aux tubes à paroi mince.
La chaleur est tellement concentrée que vous obtenez une déformation minimale et une excellente fusion. Mais il est lent et coûteux pour les gros travaux de structure. Je ne sors le poste TIG que lorsque le client paie pour la perfection.
Le fil fourré (FCAW) est le guerrier de l’extérieur. Le fil auto-protégé se moque du vent et de la saleté, et le taux de dépôt est incroyable. Sur du 3/8″ et plus épais, il est difficile à battre en termes de vitesse et de résistance.
Le laitier est pénible à piquer, et les soudures sont plus laides qu’en MIG, mais d’après mon expérience, elles ont tenu sur tout, des châssis de remorques aux réparations de grues.
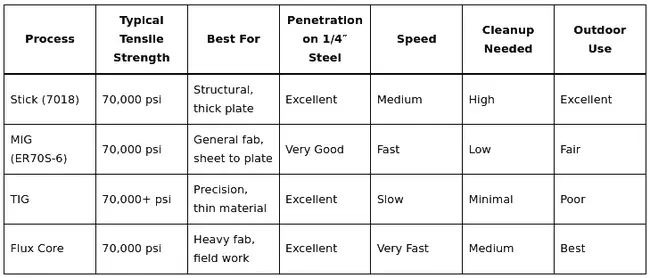
Ce qu’il faut retenir ? Adaptez le procédé au travail. J’ai vu des gars ne jurer que par le MIG pour tout, puis avoir des difficultés sur un chantier venteux. Choisissez correctement, et la résistance se fait d’elle-même.
CHOISIR LE BON MÉTAL D’APPORT POUR L’ACIER, QUI NE VOUS LAISSERA PAS TOMBER
Le choix de l’électrode (ou du fil) est l’endroit où beaucoup de décisions concernant la résistance sont prises avant même que vous n’amorciez un arc. Pour l’acier doux, restez-en aux produits de base qui ont fait leurs preuves dans les ateliers depuis des décennies.
- Pour les travaux d’usage général, la 6011 est mon choix habituel pour les passes de racine. Pénétration profonde, fonctionne sur l’acier rouillé et s’utilise en courant alternatif ou continu. Ce n’est pas la plus jolie, mais elle mord fort.
- La 6013 est l’amie du débutant, arc facile, cordon lisse, excellente pour les matériaux minces et en verticale montante. La résistance à la traction est d’environ 60 ksi, ce qui est largement suffisant pour la plupart des travaux non structurels.
- La 7018 est le cheval de bataille des travaux de structure. Son enrobage à faible teneur en hydrogène signifie moins de risque de fissuration sur les tôles plus épaisses. Elle fonctionne un peu plus chaud et doit rester sèche, mais les soudures sont dures comme des clous. Je garde une étuve à électrodes dans l’atelier rien que pour celles-ci.
- Pour le MIG, le fil ER70S-6 avec un gaz 75/25 est le juste milieu. La teneur plus élevée en silicium donne un meilleur mouillage et de plus beaux cordons sur l’acier sale.
- Fil fourré ? E71T-11 pour un usage général, ou E71T-8 pour les travaux parasismiques où la ténacité compte.
Une règle d’atelier que je respecte : n’utilisez jamais une électrode de moins de 3/32″ sur quoi que ce soit de plus de 1/8″ d’épaisseur. Elle ne dépose tout simplement pas assez de métal assez rapidement pour rester en avance sur la chaleur.
RÉGLAGES D’INTENSITÉ :
les chiffres qui font ou défont une soudure et que tout soudeur doit connaître.
C’est ici que la théorie rencontre l’arc. Une mauvaise intensité, et vous obtenez soit un collage à froid, soit une brûlure traversante. J’ai un tableau plastifié fixé sur mon poste à souder que je consulte encore d’un coup d’œil après toutes ces années.
Voici ce qui fonctionne sur de l’acier doux courant avec un poste typique de 220 V :
- Électrodes enrobées (courant continu, électrode positive) :
- 3/32″ 6011 : 40-80 ampères
- 1/8″ 6011 : 75-125 ampères
- 3/32″ 7018 : 60-100 ampères
- 1/8″ 7018 : 90-150 ampères
- 5/32″ 7018 : 120-200 ampères
- Pour le MIG, la règle empirique est de 25-30 ampères par 0,001″ d’épaisseur pour le transfert par pulvérisation, mais commencez plus bas et ajustez. Sur une tôle de 1/4″ avec du fil de 0,035″, je suis généralement autour de 180-220 ampères à 24-26 volts.
- Le fil fourré fonctionne plus chaud, attendez-vous à augmenter l’intensité de 10-20 % par rapport au fil plein pour la même épaisseur.
La véritable astuce consiste à écouter l’arc. Une bonne 7018 doit sonner comme du bacon qui frit, régulièrement, sans claquements. Si elle siffle et crache, vous êtes trop chaud. Si elle colle et que le bain est froid, baissez l’intensité.
Je dis à chaque nouveau gars : faites d’abord un cordon d’essai sur une chute. Coupez-le, pliez-le, regardez la rupture. C’est la seule façon de savoir avec certitude.
PRÉPARATION DE L’ASSEMBLAGE : LES 10 MINUTES QUI RENDENT VOTRE SOUDURE À TOUTE ÉPREUVE.
Vous pouvez avoir des réglages parfaits et la meilleure électrode du monde, mais si l’assemblage n’est pas préparé, vous intégrez la défaillance dans la soudure.
Commencez par le meulage. Retirez toute la calamine, la rouille, la peinture et l’huile jusqu’au métal brillant sur au moins 1″ en arrière de l’assemblage. J’utilise une meuleuse de 4-1/2″ avec un disque à lamelles de grain 40, rapide et efficace.
Pour les assemblages bout à bout de plus de 1/4″ d’épaisseur, chanfreinez les bords à 30 degrés avec un talon de 1/16″. Cela donne à l’électrode ou au fil la place nécessaire pour pénétrer sans créer de caniveau.
Jeu à la racine ? 1/16 à 3/32″ pour la plupart des travaux. Trop serré et vous obtenez un manque de fusion. Trop large et la soudure s’affaisse.
Les points de soudure sont critiques. Faites-les petits, avec la même électrode que pour la soudure finale, et meulez à plat les débuts et les fins afin qu’ils se fondent dans la soudure.
Lors des réparations, je meule toujours complètement l’ancienne soudure. Poursuivre une fissure en soudant simplement par-dessus est la façon dont vous vous retrouvez avec un problème plus important plus tard.
LES ERREURS LES PLUS COURANTES QUI DÉTRUISENT LA RÉSISTANCE D’UNE SOUDURE (ET COMMENT LES CORRIGER)
Je les ai toutes faites, généralement plus d’une fois.
- Manque de fusion : se produit lorsque vous avancez trop vite ou que l’intensité est trop faible. La soudure reste sur le dessus au lieu de fondre dans le métal de base. Correction : ralentissez, augmentez la chaleur et utilisez un léger balayage pour fondre les pieds du cordon.
- Creusement : cette vilaine rainure au pied du cordon. Généralement due à une intensité trop élevée ou à une vitesse d’avance trop rapide. Elle agit comme un concentrateur de contraintes. Correction : baissez l’intensité de 10-15 %, ralentissez l’avance et marquez une légère pause sur les bords.
- Porosité : petits trous provenant du gaz emprisonné dans la soudure. Métal sale, électrodes humides ou vent en MIG. Correction : nettoyez mieux, stockez les électrodes dans une boîte sèche et utilisez un écran contre le vent à l’extérieur.
- Fissuration : le pire. Généralement due à un refroidissement rapide sur un matériau épais ou à l’hydrogène provenant d’électrodes humides. Correction : préchauffez à 200-300°F tout ce qui dépasse 1/2″, utilisez des électrodes à faible teneur en hydrogène et martelez la soudure pendant qu’elle est encore chaude.
- Déformation : la soudure se rétracte et tire la pièce hors d’équerre. Correction : bridez tout fermement, soudez selon une séquence équilibrée (en sautant d’une zone à l’autre) et utilisez la technique du pas de pèlerin (*) sur les longues soudures.
Le schéma que j’ai remarqué ? Les débutants précipitent la préparation et les réglages. Les professionnels prennent les cinq minutes supplémentaires pour faire les choses correctement.
COMMENT TESTER VOS SOUDURES COMME LE FONT LES PROFESSIONNELS ?
Vous n’avez pas besoin d’une machine sophistiquée d’essai de traction pour savoir si votre soudure est résistante. Un simple essai en atelier vous dit tout.
- L’essai de pliage est mon préféré. Découpez une bande en travers de la soudure, meulez-la à plat et pliez-la à 180 degrés autour d’un mandrin. Une bonne soudure se pliera sans se fissurer. Si elle se rompt dans la soudure, vous savez où se trouve le problème.
- Pour les soudures d’angle, j’utilise l’essai « marteau et burin ». Enfoncez un burin dans la racine. Si la soudure arrache le métal de base au lieu de se rompre elle-même, elle est plus résistante que l’acier.
- Pour les travaux critiques, j’enverrai des échantillons pour un contrôle par magnétoscopie ou par ultrasons. Mais 95 % de ce que nous faisons dans un atelier typique peut être validé directement sur l’établi.
LA RÉSISTANCE DES SOUDURES EN ACTION DANS LE MONDE RÉEL.
Il y a quelques années, une entreprise locale d’excavation a apporté un bras de flèche cassé. La soudure d’origine réalisée en usine s’était fissurée après 800 heures. Je l’ai ressoudé avec de la 7018, avec pénétration complète, préchauffage approprié et meulage après soudage. Cette machine fonctionne toujours trois ans plus tard sans aucun problème.
À l’inverse, j’ai eu une fois un client qui avait « réparé » lui-même son attelage de remorque avec du fil fourré bon marché et sans préparation. L’attelage a cédé dès la première charge lourde. La soudure paraissait correcte de l’extérieur, mais à l’intérieur elle était pleine de laitier et de porosité.
Ces histoires ne sont pas rares. C’est la raison pour laquelle j’enfonce les principes de base dans la tête de chaque stagiaire qui franchit la porte.
TOUT CONSIDÉRER : L’ÉTAT D’ESPRIT D’UN BON SOUDEUR
Après deux décennies dans l’atelier, j’ai appris que la résistance d’une soudure ne consiste pas à rechercher l’intensité la plus élevée ou la machine la plus sophistiquée. Il s’agit de respect, pour le matériau, pour le procédé et pour le gars qui doit confier sa vie ou son gagne-pain à cette soudure.
Prenez le temps de préparer correctement. Adaptez votre métal d’apport au travail. Réglez la chaleur de façon que le bain s’écoule et que les pieds du cordon se raccordent parfaitement. Et ne sautez jamais, au grand jamais, l’essai.
Vous quitterez chaque travail en sachant que cette soudure va tenir, parce que vous vous en êtes assuré.
UN DERNIER CONSEIL D’ATELIER
Avant d’amorcer cet arc final sur toute soudure importante, faites ceci : déposez rapidement un cordon sur une chute de même épaisseur et de même matériau. Coupez-la, cassez-la, regardez la section transversale. Si elle paraît bonne, vous êtes prêt.
Sinon, ajustez et essayez à nouveau. Cette seule habitude m’a évité plus de reprises que tout ce que j’ai appris d’autre. Maintenant, allez-y et brûlez de l’électrode. Vos soudures ne vont faire que devenir plus résistantes.
FAQ : LES VRAIES QUESTIONS QUE LES SOUDEURS POSENT RÉELLEMENT
Une soudure MIG est-elle plus résistante qu’une soudure à l’électrode enrobée sur de l’acier ?
Pas intrinsèquement. Une soudure MIG correctement exécutée sur de l’acier propre peut être tout aussi résistante qu’une soudure à l’électrode enrobée. La différence tient généralement au soudeur, pas au procédé. L’électrode enrobée a l’avantage pour les travaux sur matériau sale ou en extérieur grâce au flux.
Le MIG l’emporte pour la vitesse et l’apparence sur les travaux propres en intérieur. J’ai soumis les deux à des essais destructifs, lorsqu’elles sont correctement réalisées, elles dépassent toutes deux la résistance du métal de base.
Comment savoir quelle intensité utiliser pour différentes épaisseurs d’acier ?
Commencez par la recommandation du fabricant de l’électrode, puis ajustez au ressenti. Pour de l’acier de 1/8″, 70-90 ampères avec une électrode de 3/32″ constituent une zone sûre. Pour du 1/4″, 110-140 ampères avec une électrode de 1/8″. La clé est d’observer le bain. Il doit être fluide mais ne pas s’échapper. Si l’électrode colle, augmentez de 10 ampères. Si vous percez, baissez de 10. Après un certain temps, vous saurez tout simplement.
Une soudure peut-elle jamais être plus résistante que l’acier lui-même ?
Oui, lorsque vous surclassez le métal d’apport et obtenez une pénétration complète. Une soudure 7018 sur de l’acier A36 (70 ksi contre 58-80 ksi) se rompra souvent dans le métal de base lors des essais, et non dans la soudure. La zone affectée thermiquement peut parfois être le point faible si vous la surchauffez, mais une technique appropriée maintient l’ensemble équilibré.
Quelle est la plus grosse erreur que font les débutants et qui affaiblit les soudures ?
Précipiter la préparation. Ils voient un peu de rouille de surface et pensent « elle brûlera ». Ce n’est pas le cas. Cette rouille devient des inclusions qui créent des points de concentration de contraintes. Prenez les 10 minutes supplémentaires pour meuler jusqu’au métal propre, et vos soudures seront considérablement plus résistantes.
Quelle est l’importance du traitement thermique après soudage pour la résistance ?
Sur de l’acier doux de moins de 1″ d’épaisseur, il n’est généralement pas nécessaire. Mais sur un matériau plus épais ou dans des applications soumises à de fortes contraintes, un traitement thermique de détente des contraintes (autour de 1100°F) peut réduire le risque de fissuration et améliorer la ténacité. Je le fais sur les réparations critiques lorsque le client paie pour cela. Pour la plupart des travaux d’atelier, un préchauffage approprié et un refroidissement lent vous permettent d’atteindre 95 % du résultat.
(*) Plutôt que d’effectuer la soudure en une seule fois, il s’agit ici de la réaliser en plusieurs fois pour répartir au mieux l’apport de chaleur. La déformation créée par la dilatation et le retrait sont ainsi maîtrisés. Concrètement, plusieurs petits cordons de soudage sont réalisés les uns après les autres, en se dirigeant toujours vers le cordon venant d’être soudé.