L’entoilage avec Oratex
Je me sens vieux… assez vieux pour me souvenir d’avoir entoilé des modèles réduits d’avions avec du papier de soie. Pour rétracter le papier de soie, il suffisait d’une fine brume d’eau, pour laquelle un enfant entreprenant subtilisait un flacon de laque pour cheveux. Lorsqu’il était tendu et sec, il était peint avec de l’enduit résistant au carburant. Le film plastique d’entoilage Monokote est arrivé à la fin des années 60, au grand soulagement de ma mère, car « enduit » avait pris un tout nouveau sens à l’Ère du Verseau.
Quelques décennies plus tard, l’entoilage de mon premier avion grandeur nature fut, à certains égards, un retour dans le passé. Le tissu était collé en place avec un produit à l’odeur forte, exactement comme ce papier de soie d’il y a longtemps, mais cette fois il n’y avait pas de petits flacons ni de pinceaux en poil de chameau. C’était du matériel pour les grands… revêtements spéciaux, solvants spéciaux et l’obligation de maîtriser un pistolet de pulvérisation classique Binks No. 7. Le travail n’a pris que quelques mois, et je ne me suis infligé qu’un seul cas mineur d’intoxication aux isocyanates. C’était grandiose.
Jusqu’à récemment, l’application de revêtements liquides faisait partie intégrante de tous les systèmes d’entoilage. Maintenant, comme lors de la révolution de l’entoilage des modèles réduits d’avions des années 60, les constructeurs ont le choix. Le produit, venant d’Europe, s’appelle Oratex. Jetons un coup d’œil.
PAS D’ENDUIT, PAS DE PEINTURE
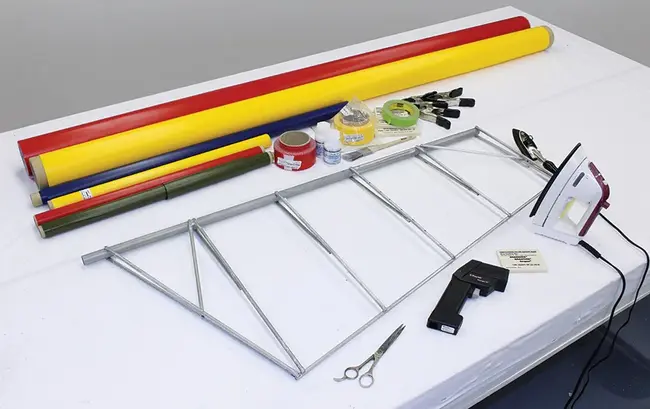
Oratex est basé sur un tissu polyester tissé, mais contrairement aux autres systèmes de tissu pour avions, le bouche-pores de la trame, la protection UV et les couches de couleur sont ajoutés à l’usine. Il n’y a aucun brouillard de pulvérisation, aucune odeur, aucun problème d’incendie ou de sécurité chimique. Un constructeur peut entoiler des panneaux d’avion presque n’importe où sans risque, y compris dans un sous-sol fermé ou sur la table de la cuisine. Même l’adhésif est à base d’eau.
Le système est un produit de Lanitz-Prena Factory GmbH, située dans l’ancienne ville est-allemande de Leipzig. Le fondateur de la société, Siegfried Lanitz, produit depuis 1985 une vaste gamme de films d’entoilage pour modèles réduits d’avions, dont un avec un support en tissu polyester. En 2001, une équipe universitaire de conception a sélectionné cet entoilage pour un planeur ultraléger expérimental. Il a si bien fonctionné que Lanitz a décidé de développer des matériaux d’entoilage pour l’aviation générale.
Aujourd’hui, Lanitz-Prena fabrique deux tissus pour les avions grandeur nature, Oratex 600 et Oratex 6000. Les désignations numériques font référence au poids maximal autorisé de l’avion en kilogrammes, ou, si vous préférez, 1323 ou 13 228 livres. Lanitz a déjà obtenu l’approbation EASA à l’échelle européenne pour quelques avions certifiés. Plusieurs autres approbations sont en cours, avec une gamme allant du Piper J-3 à l’Antonov AN-2. Aux États-Unis, les tissus sont actuellement non certifiés, uniquement pour les « Experimental ».
AU DELÀ DE LA BROCHURE
Alors, comment est-ce d’entoiler avec Oratex, et à quoi cela ressemble-t-il une fois terminé ? Pour répondre à ces questions et à d’autres, j’ai contacté le distributeur américain, Lars Gleitsmann de Better Aircraft Fabrics, et proposé un essai sur le terrain. Si Gleitsmann fournissait les matériaux, je réunirais trois constructeurs, entoilerais des pièces d’avion et rendrais compte de notre expérience.
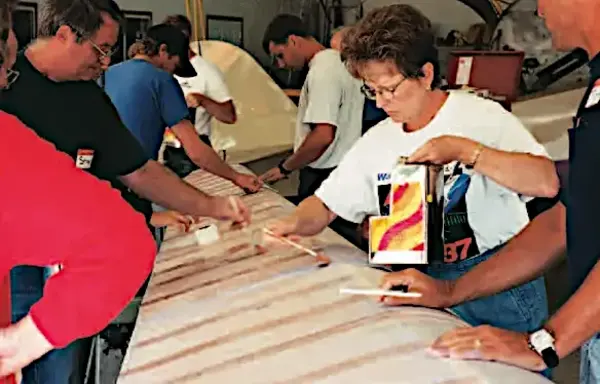
Les constructeurs ont été sélectionnés pour leurs parcours différents. Le premier, N°1, est un gars de la « vieille école ». Il sait comment obtenir d’excellents résultats avec son système conventionnel préféré, et il a tendance à s’en tenir à ce qu’il connaît. Le deuxième, N°2, est un constructeur novice, travaillant actuellement sur son premier avion grandeur nature. Il est arrivé à l’essai avec une expérience limitée du tissu au-delà des films thermorétractables pour modèles réduits d’avions. Je serais le troisième constructeur, avec une expérience modérée de l’entoilage et un intérêt pour l’exploration de nouvelles méthodes et de nouveaux matériaux. Pour rendre cela plus réaliste, j’apprendrais d’abord le système en lisant les instructions et en appelant Gleitsmann lorsque nécessaire pour obtenir des conseils, comme n’importe quel client pourrait le faire. Ensuite, je travaillerais avec les deux autres, un peu comme un conseiller technique de l’EAA, afin de les faire progresser plus rapidement grâce à une instruction personnelle.
N°1 a apporté un vieil élévateur de Kolb Firestar provenant de son grenier, et N°2 a fourni le gouvernail de direction et l’élévateur de son Aerodrome Fokker D-7. Tous sont des structures en tubes d’aluminium assemblées avec des rivets aveugles. Nous avons utilisé de l’Oratex 600, approprié pour cette catégorie d’avion.
LE PROCESSUS DE BASE
La première étape est critique ; les pièces doivent être soigneusement nettoyées. L’adhésif Oratex ne contient aucun solvant, il ne dissoudra donc pas et ne dispersera pas les traces de graisse, d’huile de la peau ou d’autres contaminants de surface qui pourraient compromettre la résistance du collage. Le collage est encore amélioré si la surface est éraflée avec un abrasif doux pour lui donner de l’accroche. La meilleure préparation pour une structure en tubes d’aluminium est probablement un nettoyage approfondi avec une solution eau/détergent/acide, en utilisant un tampon Scotch-Brite rouge neuf. Une fois sèche, la structure peut être pulvérisée avec un apprêt époxy bicomposant de qualité, ou le constructeur peut procéder directement à l’entoilage sur l’aluminium nu.
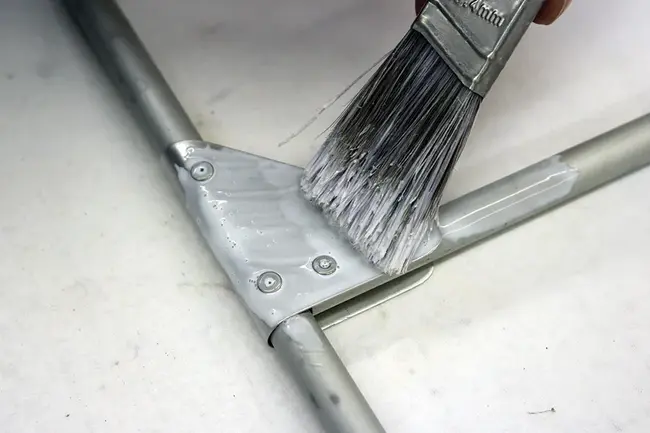
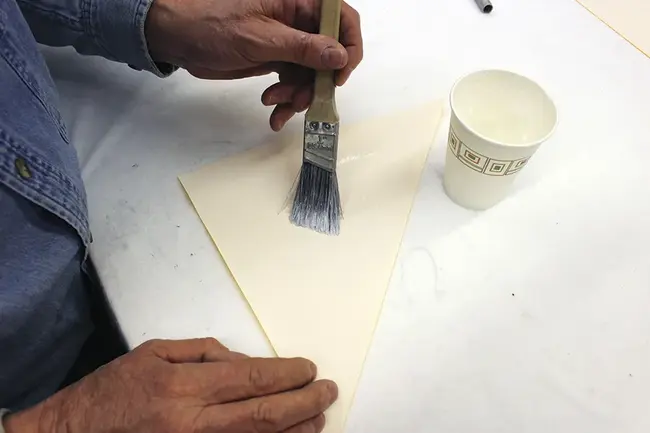
L’étape suivante consiste à recouvrir les arêtes vives et les parties saillantes avec une couche d’Oratex. Appliquez au pinceau de l’adhésif sur la zone à recouvrir (Fig. 1), et sur l’envers du tissu (Fig. 2). Tous les collages Oratex sont identiques à cet égard ; l’adhésif est toujours appliqué sur les deux surfaces. Laissez autant de temps que nécessaire pour que l’eau s’évapore complètement de l’adhésif. Une fois sec, il passera d’un blanc laiteux à un aspect transparent trouble, et sera ferme au toucher. Il n’y a pas de fenêtre de temps ; si vous le souhaitez, l’adhésif peut être appliqué des semaines à l’avance.
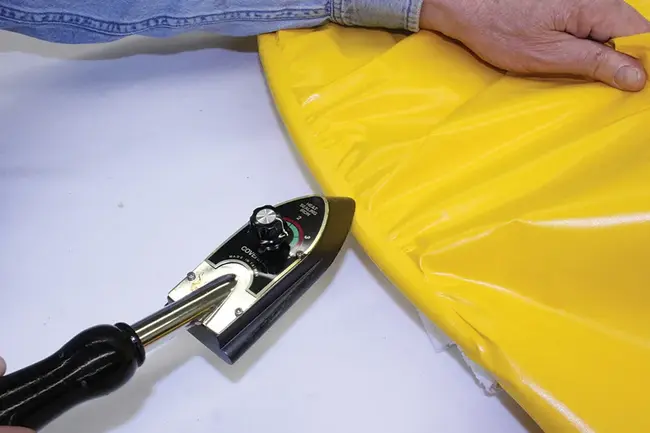
Découpez une pièce dans le tissu enduit d’adhésif. Elle n’a pas besoin d’être plus grande que d’environ 1/4″ que l’élément à recouvrir. Repassez-la en place avec un petit fer chaud (Fig. 3). En règle générale, l’adhésif doit être porté à 158°F et maintenu à cette température pendant 10 secondes, faisant fondre la colle, lui permettant de s’écouler et commençant une polymérisation par réticulation. La colle adhérera immédiatement et, dans un atelier chaud (75°F), elle atteindra sa résistance maximale en 24 heures.
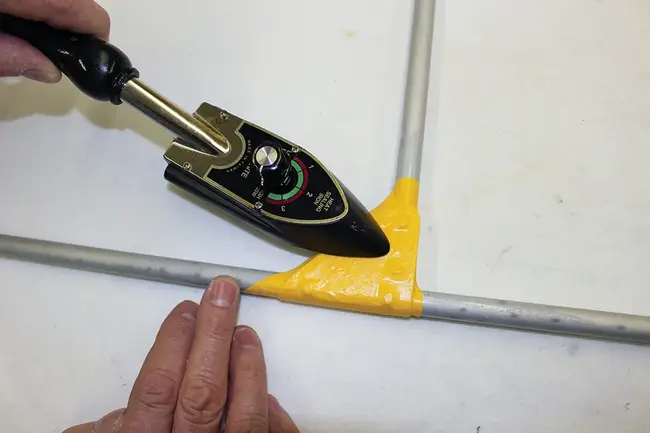
Le réglage réel du fer nécessaire pour amener la colle à 158°F variera en fonction des propriétés de dissipation thermique du matériau sous-jacent. Avec une structure en aluminium (le pire cas de dissipation thermique), nous avons constaté qu’un réglage du fer de 300 à 350°F fonctionnait bien. Il n’y a aucune inquiétude à avoir concernant le fait de brûler ou de faire fondre le tissu. La température maximale d’application est de 392°F, et l’Oratex ne fond réellement qu’à 482°F.
Posez la structure sur le côté uni d’un panneau de tissu. Tracez autour du périmètre avec un crayon #2, puis tracez les nervures ou toute autre structure qui sera également collée au tissu. Découpez grossièrement le panneau à la forme, en laissant beaucoup de tissu en excès (6 à 8″) à l’extérieur du périmètre dans les sections courbes. L’excès offre quelque chose à saisir et à tirer, car le tissu doit être étiré autour des tubes courbes. Appliquez au pinceau une couche d’adhésif juste à l’intérieur de la ligne du périmètre, plusieurs pouces à l’extérieur, et le long des lignes des nervures. Le but est simple ; vous voulez de l’adhésif sur le tissu partout où il entrera en contact avec la structure.
Appliquez au pinceau de l’adhésif sur toutes les nouvelles pièces anti-frottement, et sur toute structure précédemment oubliée. Lorsque la structure et le tissu sont tous deux secs, commencez le collage le long d’une section droite, généralement le tube avec les charnières. Un enroulement complet autour du tube est souhaité. Le tissu peut être prédécoupé pour correspondre à la taille du tube en utilisant un peu de mathématiques, ajoutez diamètre du tube x pi x 0,8 à la ligne du périmètre (Fig. 4). Cependant, il fonctionne généralement mieux d’utiliser l’excès pour tirer autour du tube, en chauffant et en étirant le tissu, puis en marquant et en coupant l’excès.
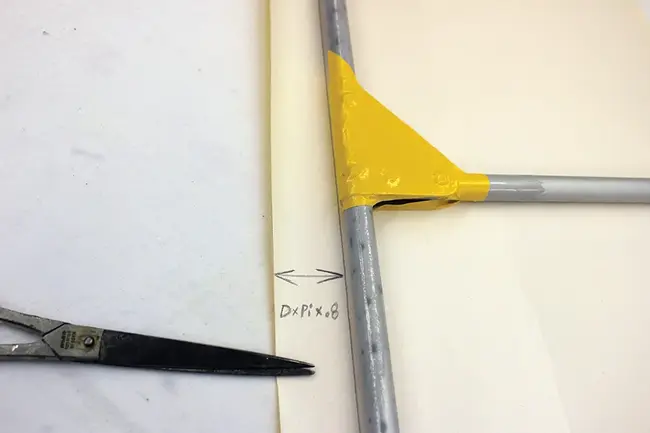
Allez lentement, appliquez une pression sur le fer et assurez-vous de chauffer chaque pouce carré. Les sections droites sont faciles. Les sections courbes peuvent nécessiter de découper de petites encoches afin que le tissu s’enroule sans former d’amas. Continuez jusqu’à ce que tout le périmètre soit soigneusement enroulé et repassé (Fig. 5).
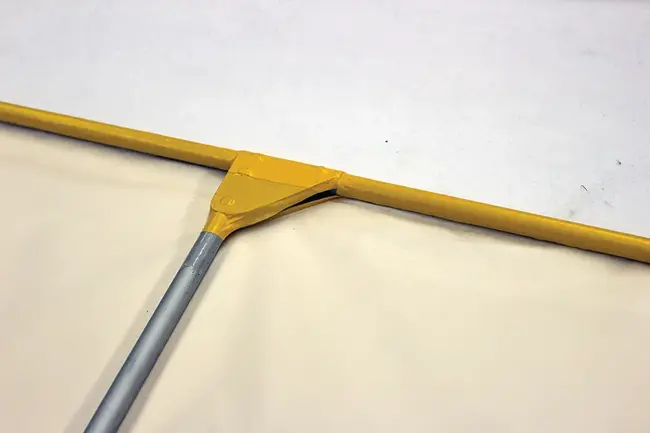
Préparez le panneau de tissu opposé comme précédemment ; positionnez la pièce sur une nouvelle section de tissu, tracez une ligne de périmètre, découpez en laissant un excédent et appliquez de l’adhésif sur le côté uni partout où un collage est prévu.
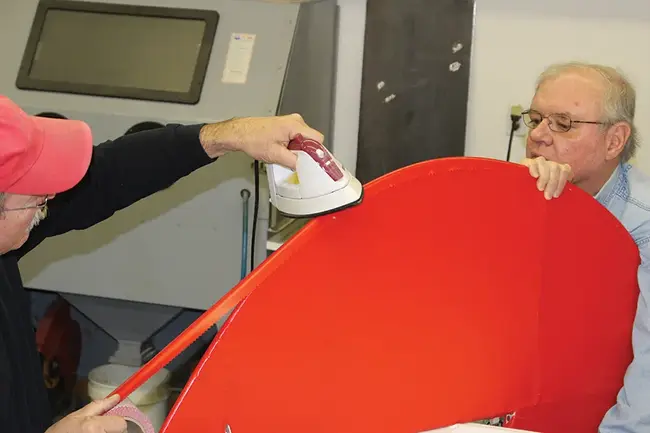
Le nouveau panneau chevauchera le premier tout autour du périmètre. Les règles de chevauchement minimal sont simples. Le tissu de l’aile doit se chevaucher de 4″ au bord d’attaque et de 2″ au bord de fuite. Le tissu des surfaces de l’empennage (et des structures similaires avec des tubes de petit diamètre) doit se chevaucher d’au moins 2″ au bord d’attaque et de 1″ au bord de fuite. Il est nécessaire d’appliquer de l’adhésif dans la zone de chevauchement, sur l’extérieur du tissu précédemment appliqué. Pour que cela reste propre, déterminez où le chevauchement se terminera et posez du ruban de masquage pour définir le bord. Essuyez la zone de collage avec de l’alcool, puis appliquez l’adhésif au pinceau et retirez le ruban pendant qu’il est encore humide. Lorsque l’adhésif a séché, positionnez le tissu et fixez-le avec le fer le long des sections droites. Coupez selon le chevauchement souhaité et repassez ces sections. Commencez maintenant à tirer le tissu autour des sections courbes avec une main tout en le repassant avec l’autre (Fig. 6).
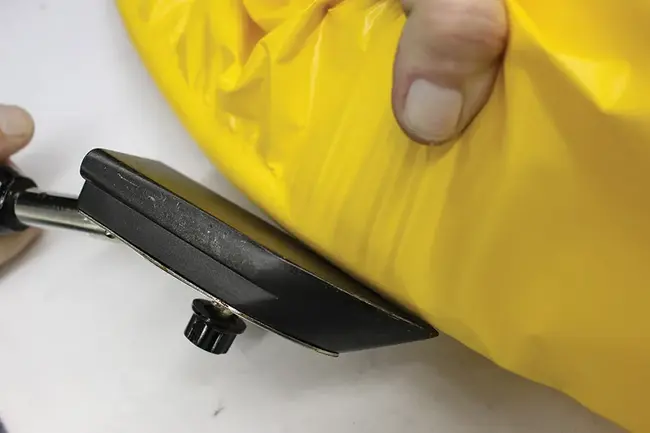
Étirer tout en chauffant est une technique fondamentale lorsque l’on travaille avec l’Oratex. Avec suffisamment d’effort et de chaleur, le tissu peut être enroulé autour de formes complexes sans faire de plis (Fig. 7). Lorsqu’il est entièrement enroulé, coupez l’excédent à la dimension de chevauchement souhaitée, repassez le reste et passez au ruban de finition.
Il n’existe pas de ruban Oratex coupé dans le biais ; l’application sur un périmètre courbe est entièrement une question d’application d’une chaleur et d’une tension suffisantes. Nous avons constaté que c’était un travail qu’il valait mieux effectuer à deux personnes (Fig. 8). Je tirais généralement 20 livres ou plus sur le tissu pendant que N°1 maintenait le panneau dans la position optimale. Le grand fer était réglé à 350°F.
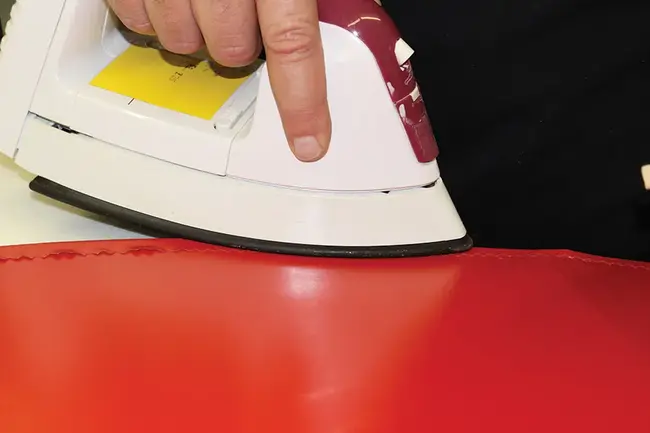
Le centre du ruban, là où la chaleur est appliquée, s’étirera suffisamment pour permettre aux bords non chauffés, et maintenant plus courts, de se poser. À partir de là, il ne faut que quelques instants avec le fer pour terminer le travail (Fig. 9).
Le ruban Oratex est auto-adhésif ; la colle activée par la chaleur est appliquée sur l’envers du ruban à l’usine. Vous appliquerez au pinceau un peu d’adhésif supplémentaire sur les coutures de nervures et autres parties saillantes de la surface avant de poser le ruban, car cela améliore l’adhérence générale et aide à empêcher l’air de rester emprisonné.
OBSERVATIONS
Le procédé Oratex est, comme promis, très propre. Il n’y a ni odeur ni vapeur en suspension dans l’air. Le seul liquide est l’adhésif, qui n’est pas plus menaçant que du lait, et le pinceau d’application se rince à l’eau ordinaire. Il n’y a également aucun besoin particulier de ventilation, de sorte que la pièce peut être fermée, puis chauffée ou refroidie sans perte.
Au début, nous avions l’impression que le procédé était très lent, et il l’est, si le temps d’application du tissu est le seul critère. La vérité ne nous est réellement apparue que lorsque nous nous sommes retrouvés à examiner un panneau terminé… et à réaliser qu’il était réellement terminé. Avec un système conventionnel, le processus d’entoilage serait suivi d’une ou deux séries de pulvérisation et de ponçage de produits de remplissage et de bloqueurs d’UV, puis de la pulvérisation de la couleur.
Il y a une courbe d’apprentissage, comme avec tout procédé. Nous sommes tous devenus plus rapides avec davantage d’expérience. Je n’ai eu aucune difficulté à ouvrir la voie à notre groupe en utilisant uniquement les instructions écrites, et en n’appelant Gleitsmann qu’une seule fois pour obtenir des conseils sur la pose du ruban dans les courbes. N°1 a trouvé la plupart des techniques familières et travaillait avec plaisir en quelques minutes. N°2, notre novice en entoilage, a produit un travail tout aussi bon que celui des autres après une simple démonstration et explication. Cela seul en dit beaucoup sur le concept du produit. Quinze minutes n’auraient pas suffi pour lui apprendre à obtenir des résultats similaires avec un pistolet de pulvérisation.
Tout le monde a trouvé que le pré-recouvrement des arêtes vives et des parties saillantes avec des chutes d’Oratex collées à chaud était lent et fastidieux. Il a fallu des heures pour faire quelque chose qui se fait en quelques minutes avec du ruban anti-frottement conventionnel. Bien que nous serions tentés de faire un essai avec du ruban de tissu auto-adhésif, la méthode prescrite aboutit effectivement à une adhérence complète depuis la structure vers l’extérieur, et est probablement supérieure.
Nous avons tous noté que les erreurs sont plus difficiles à corriger par rapport à un système conventionnel. Avec l’un comme avec l’autre, une chaleur localisée permettra un ajustement limité. Les systèmes d’entoilage à base de solvants se décolleront également avec une goutte de MEK, de plus le fer transformera de petits plis ou fronces en une masse lisse et unifiée. Tenter de modeler l’Oratex d’une manière similaire tend à endommager la couche de couleur et à rendre l’erreur plus évidente.
Dans le même ordre d’idées, les fers doivent être propres et exempts d’arêtes vives, et du papier anti-adhérent doit être utilisé entre le fer et le tissu lorsque l’on travaille près des rivets et des parties saillantes. Il est facile d’endommager la couche de couleur en rasant ou en éraflant le dessus d’un point surélevé, exposant le tissu blanc sous-jacent.
Attendre que l’adhésif à base d’eau sèche créait des interruptions de 20 à 30 minutes dans le déroulement du travail, malgré le maintien de 70°F et d’une faible humidité dans un atelier climatisé. Un atelier froid ou humide peut être encore plus lent. Si vous avez la place, la meilleure approche serait de garder deux ou trois panneaux en cours en même temps. De cette façon, vous pourriez travailler sur le panneau suivant après avoir appliqué l’adhésif au pinceau sur le précédent.
Temps de séchage mis à part, l’adhésif thermofusible Oratex est très, très impressionnant. J’ai mis en place de simples essais de collage en utilisant des bandes de 1″ de large d’Oratex 6000 et de polyester certifié de poids moyen. Les échantillons ont été collés (en utilisant leurs adhésifs propriétaires respectifs) sur un tube d’aluminium nu de 2″ de diamètre, correctement nettoyé et éraflé. Le tube a ensuite été monté dans un dispositif d’établi comme un tambour tournant librement.
Pour comparer la résistance au pelage, les bandes ont simplement été tirées avec une balance électronique ; le tambour libre garantissait que le vecteur de traction était toujours perpendiculaire à la surface. Les échantillons d’Oratex ont présenté une résistance au pelage entre cinq et huit fois supérieure à celle de l’adhésif certifié populaire.
Pour examiner la résistance au cisaillement, chaque bande a été soigneusement pelée jusqu’à ce qu’exactement 1″ carré de surface de collage reste attaché au tambour. L’extrémité libre d’une bande a ensuite été ancrée à l’établi, le tambour étant positionné de sorte que la zone d’adhésif soit juste au-delà de la tangente. Le tambour a été tourné avec un levier, mettant l’échantillon en tension. Lorsqu’elle était tirée avec une force considérable, la bande d’Oratex 6000 se rompait toujours avant le collage adhésif de 1″ carré… et souvenez-vous, le 6000 est le matériau lourd. Un constructeur travaillant avec des surfaces propres, éraflées et une chaleur adéquate n’a pas à s’inquiéter de la résistance du collage.
Dans une observation connexe, nous avons constaté que retirer de la structure un tissu collé et polymérisé exigeait de la prudence, car vous pouviez facilement tirer assez fort pour plier les tubes en essayant de peler le tissu.
Pendant qu’on entoilait l’élévateur de Kolb (un cas difficile en raison des tristement célèbres « Kolb Bumps »), nous avons eu l’impression que l’Oratex 600 ne se rétracte pas autant que le polyester Dacron léger non certifié. Donc, un autre essai simple : nous avons rétracté côte à côte, en même temps, des échantillons en bandes de longueur identique, sur une surface isolée, en utilisant le fer suisse Toko à 320°F.
Nous avons constaté que l’Oratex 600 se rétractait de 3,7 % à la fois dans la chaîne (dans le sens de la longueur) et dans la trame (en travers du rouleau), contre 8,9 % dans la chaîne et 7,8 % dans la trame pour le polyester léger standard. C’est une grande différence pratique lors de l’entoilage. Nous avons également comparé le tissu Oratex 6000 et le polyester certifié de poids moyen. Dans la chaîne, le 6000 se rétractait de 5,2 % contre 8,3 % pour le tissu certifié de poids moyen. L’axe de la trame était pratiquement à égalité à 6,8 % contre 6,3 %.
La faible rétraction n’est pas un problème insurmontable, mais elle exige effectivement un changement dans la technique d’entoilage. Dans une situation où les tissus standards pourraient facilement se tendre, l’Oratex doit être chauffé et étiré avant le collage. Cela fonctionne bien, mais l’étirement peut être pénible pour des mains arthritiques, et fonctionne souvent mieux à deux personnes.
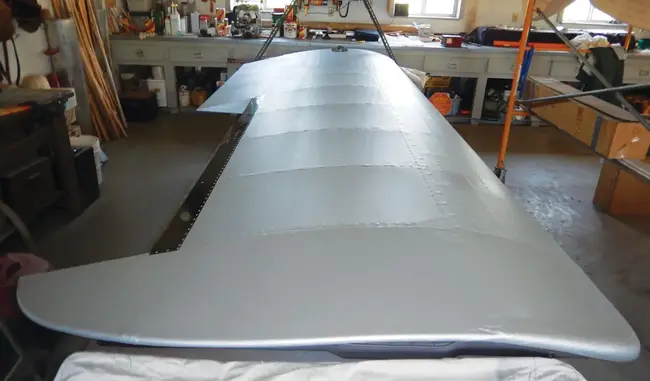
La surface finie n’a pas l’aspect mouillé comme trempé dans du verre des couches de finition en polyuréthane, mais plutôt un joli brillant doux. La trame du tissu est apparente, et les bords crantés des rubans ressortent fortement en relief. Chaque pouce carré de la finition « peinture » est parfait, puisqu’elle sort ainsi du rouleau. Toutes les couleurs des échantillons étaient vives et riches.
LE VERDICT ?
Nous l’avons aimé. Nous avons même un futur projet en tête. « Travailler avec ce matériau n’est ni plus difficile, ni plus facile, ni meilleur, ni pire… c’est simplement différent ! »
La tradition a sa place. Les braves gens qui apprécient les Staggerwings et les Tiger Moths s’attendent à du tissu et de l’enduit, et pourraient considérer toute autre chose comme de mauvais goût. De même, je ne m’attendrais pas à voir de l’Oratex sur les ailerons d’une restauration d’avion de guerre, où l’authenticité est primordiale. Pour ces propriétaires, l’entoilage conventionnel est le choix raisonnable… et leur atelier de restauration préféré possède une cabine de peinture.
Ce n’est pas le cas pour Monsieur Tout-le-monde. Son installation est la moitié d’un garage attenant, et souffler le brouillard de pulvérisation par la fenêtre sur la voiture neuve de son voisin ne va tout simplement pas fonctionner. Joe a besoin d’un moyen pratique d’entoiler avec un minimum de frais généraux et de risques. Pour Joe, Oratex représente un sérieux pas en avant. Il est léger, rapide, inoffensif, et il a belle apparence.
Bienvenue dans le futur.